 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Explicación de las eslingas con ojo: tipos de cables metálicos, casquillos, tonelaje de prensa y selección segura
Un cabestrillo para ojos puede verse perfecto y aun así ser una carga. Una eslinga de cable de acero asegurada con un casquillo de 16 mm prensada con un troquel emparejado a tonelaje completo, utilizando un casquillo de aluminio con dureza certificada, simplemente no es el mismo producto que uno comprimido en una prensa de taller que nunca alcanzó el tonelaje que requería su casquillo, a pesar de que los dos se encuentran uno al lado del otro en el mismo estante. La diferencia aparece en una prueba o en el trabajo, y para entonces el argumento se ha vuelto costoso.
La respuesta corta es esta: el límite de carga de trabajo de una eslinga de ojo no lo decide la cuerda. Se decide en la terminación, donde se unen la cuerda, la virola y la fuerza de presión. Todos los demás elementos, incluida la construcción de cuerda, el guardacabo y la etiqueta de identificación, existen principalmente para proteger esa unión.
Lo que sigue cubre los tipos de eslingas con argolla que encontrará en trabajos de elevación, aparejo, remolque y marítimos, cómo se forma y presiona realmente una argolla de cable de acero, cómo hacer coincidir el tonelaje de la prensa con el diámetro del cable, qué verificar en el momento de la entrega y los modos de falla que indican un problema apremiante en lugar de un desgaste normal.
Eslingas para ojos de un vistazo: tipos, materiales y dónde encaja cada una
Un cabestrillo es cualquier cabestrillo cuyo extremo está cerrado formando un bucle. Ese bucle se puede producir presionando una férula sobre el extremo de una cuerda vuelta hacia atrás, dividiendo y volviendo a colocar los hilos para formar un ojo flamenco, metiendo los hilos nuevamente en el cuerpo de la cuerda, asentando la cuerda en un encaje o doblando y cosiendo una cinta. El método de construcción, y no sólo el material, determina la resistencia y las normas de inspección.
| Tipo de cabestrillo para ojos | Como se forma el ojo | Material típico | Donde se usa normalmente |
|---|---|---|---|
| Eslinga de ojo de cable asegurada con casquillo | Extremo del cable reconvertido en una virola de aluminio o acero y prensado hidráulicamente | Cable de acero galvanizado o brillante clase 6x19 o 6x36 | Trabajos generales de elevación, amarre, remolque y cubierta marina. |
| Eslinga de cable de ojo flamenco | Cuerda dividida en dos mitades, vuelta a colocar alrededor de una férula de acero y luego cerrada | Cable de acero de varios hilos | Levantamiento pesado donde se requiere una alta eficiencia de terminación |
| Ojo de cable empalmado a mano | Hilos remetidos dentro del cuerpo de la cuerda en un empalme tradicional. | Cable de acero, a menudo galvanizado. | Terminaciones de larga data, reparaciones en campo, amarres. |
| Terminación enchufada | Extremo de la cuerda abierto y anclado en un casquillo con metal vertido o resina. | Cable de acero con casquillo de acero. | Cilindros estructurales, colgantes de grúas, instalaciones permanentes. |
| Eslinga de ojo de retorno de red plana | Cinta doblada sobre sí misma y cosida. | Correas de nailon o poliéster. | Cargas sensibles a los rayones, trabajo liviano a mediano |
Cuando se compara una eslinga de cable de acero con una eslinga de red, la compensación rara vez se refiere únicamente al precio. Una eslinga de cable de acero tolera mucho mejor la abrasión, el calor y los bordes afilados, pero es más pesada y menos tolerante en superficies pintadas o pulidas. Un cabestrillo de malla para ojos de retorno es suave y liviano, pero su resistencia depende del patrón de costura y de mantener la tela alejada de cortes y ataques químicos.
Tres variables deciden qué construcción se adapta a un trabajo:
- Tamaño de la cuerda o cincha frente a la carga, expresado como el límite de carga de trabajo en lugar de la fuerza de rotura.
- El medio ambiente, incluida la niebla salina, los ácidos, la exposición a los rayos UV y la temperatura de funcionamiento.
- El número de ciclos de carga, ya que la fatiga en la boca de la férula es la razón habitual por la que se retira un cabestrillo con ojo.
Una eslinga lleva su carga nominal a través del ojo, por lo que el bucle es una terminación en lugar de una curva. Primero inspeccione y especifique la terminación y trate la cuerda como elemento de soporte.
Dentro de una eslinga de cable de alambre: cuerda, férula, guardacabo y terminal
Cuatro componentes deciden cómo se comporta una eslinga de cable metálico bajo carga. Cada uno tiene una especificación que se puede verificar, y cada uno se puede especificar mal sin que nadie se dé cuenta hasta que una prueba de prueba lo exponga.
la cuerda
La clase de cuerda controla qué tan apretados los hilos llenan la sección transversal y eso a su vez afecta cuánto debe comprimirse la férula. Una cuerda de clase 6x19 con un núcleo de fibra es el punto de partida común para las eslingas generales, mientras que la cuerda de clase 6x36, con más alambres y más finos, se dobla más fácilmente alrededor de diámetros pequeños. Las construcciones con núcleo de cable de acero independiente (IWRC) brindan una mayor fuerza de rotura para el mismo diámetro exterior pero un cable más rígido que exige más fuerza de presión. La cuerda debe estar limpia y libre de alambres rotos en la zona que se asentará dentro de la virola, porque una sección corroída o dañada es una mala base para cualquier prensa.
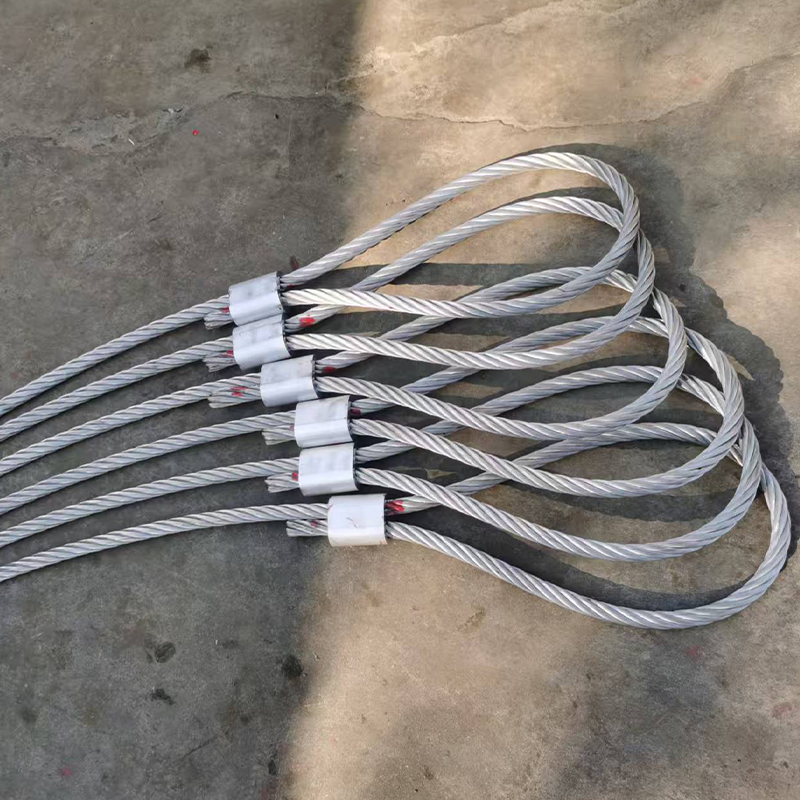 Virola de aluminio/funda de aluminio DIN3093 La virola de aluminio/manguito de aluminio DIN3093 es un componente de terminación de cable diseñado con precisión, fabricado estrictamente para cumplir con el estándar DIN3093, el estándar Europ... Ver producto →
Casquillos y mangas
La virola es donde se transfiere la carga desde la cuerda al accesorio. Los casquillos de aluminio producidos según una especificación reconocida, como los fabricados según las dimensiones DIN 3093, se extraen de una aleación controlada y se tratan térmicamente hasta alcanzar un rango de dureza definido. El aluminio blando, no especificado, se deformará bajo el troquel y nunca desarrollará el agarre que necesita, incluso en una prensa que alcance su tonelaje máximo. Las mangas de reloj de arena utilizan un orificio con forma que separa las dos partes de la cuerda dentro del accesorio y controla cómo fluye el metal durante el prensado, lo que reduce el riesgo de que la cuerda se corte.
Dedales
Un dedal no es decoración. Establece el radio mínimo que la cuerda ve dentro del ojo, distribuye la presión del soporte contra un gancho o grillete y protege la cuerda de la abrasión. Una eslinga que está clasificada con un dedal se clasifica bajo el supuesto de que el dedal está presente.
Terminales estampables
Cuando el extremo de un conjunto debe atornillarse, roscarse o fijarse con pasadores en lugar de engancharse, un terminal estampado reemplaza el ojo. El principio de prensado es el mismo: un cuerpo de acero se comprime sobre el extremo del cable y la calidad de esa prensa decide la eficiencia de todo el conjunto.
Una férula de aleación y dureza desconocidas es el defecto oculto más común en un cabestrillo ocular de bajo costo, porque el accesorio parece correcto pero no ofrece un agarre confiable.
Cómo se fabrica un cabestrillo con ojo: del carrete a la carga de prueba
Las fallas más urgentes son fallas de proceso, no fallas de equipo. La secuencia a continuación refleja cómo un taller de eslingas debidamente organizado maneja eslingas con ojo asegurado con casquillo, y cada paso existe para proteger la terminación.
- Desenrolle y corte a medida. Una máquina enrolladora mantiene la cuerda recta y sin torcer mientras se mide y corta, por lo que no se almacena ninguna rotación residual en el conjunto. La cuerda que llega a la prensa con un giro a menudo forma una jaula dentro de la virola.
- Afilar y recocer el extremo de la cuerda. El recocido relaja el cable, elimina la tensión residual y quema el exceso de lubricante en el extremo, mientras que el ahusamiento compacta los hilos para que el extremo entre limpiamente en la férula y se asiente completamente. Dependiendo del taller, esto se hace con una máquina de recocido dedicada, una máquina de recocido y ahusamiento, una máquina de corte y ahusamiento o una máquina de fusión y ahusamiento, ya que el corte por sí solo deja un extremo extendido que nunca se asienta correctamente.
- Inserte la cuerda en la virola y colóquela en el troquel. La cuerda debe estar completamente apoyada contra el tope final. Si se detiene en seco, la férula sostendrá menos cuerda de lo que supone el diseño y el déficit no será visible desde el exterior.
- Presione con un movimiento continuo hasta alcanzar el tonelaje máximo. Los golpes parciales, la represión y la parada a mitad de carrera producen un flujo de metal desigual. El perfil del troquel debe coincidir con el casquillo y la prensa debe poder mantener su fuerza nominal durante toda la carrera y no solo en la parte superior del ciclo.
- Mida la férula después de presionar. La longitud de la férula y las dimensiones entre caras son un control práctico en el taller. Una férula que se ha deformado fuera de la ventana esperada ha sido presionada de manera insuficiente o excesiva, y ambas condiciones son razones para rechazar el ensamblaje.
- Cargue la prueba de la eslinga terminada. Se aplica una carga de prueba al nivel requerido por la norma vigente, que para las eslingas de cable metálico suele ser el doble del límite de carga de trabajo, aunque siempre se debe confirmar la norma y la aplicación aplicables.
- Marcar y etiquetar. El límite de carga de trabajo, el tipo de eslinga, la longitud, la identificación del fabricante y la fecha de fabricación se encuentran en una etiqueta duradera adherida al conjunto.
El tonelaje completo mantenido durante toda la carrera es lo que convierte una férula de un accesorio en una terminación, y ninguna inspección visual posterior puede sustituirlo.
Comparación de la eficiencia de la terminación: dónde un cabestrillo pierde fuerza
Las cifras de eficiencia citadas para diferentes terminaciones de ojo no son idénticas, y la diferencia explica por qué dos eslingas hechas con la misma cuerda pueden comportarse de manera muy diferente con la misma carga. El siguiente cuadro compara los valores típicos que se citan ampliamente para los principales métodos de terminación.
El patrón es consistente en todas las referencias de aparejos publicadas: las terminaciones que desarrollan su agarre gradualmente, como un casquillo vertido o un ojo flamenco de hebra dividida, tienden a acercarse a la resistencia total de la cuerda misma, mientras que las terminaciones que dependen de la compresión mecánica de un accesorio concentran la tensión en una sección más corta de la cuerda. Esa concentración es la razón por la que un casquillo de aluminio prensado normalmente se trata como una terminación de eficiencia ligeramente menor que un casquillo, incluso cuando está fabricado correctamente.
De ello se desprenden dos conclusiones prácticas. Primero, el factor de diseño aplicado a una eslinga se calcula en función de la fuerza de rotura del cable y luego se ajusta según la eficiencia de la terminación, razón por la cual una eslinga con ojal hecha con clips para cable nunca debe tratarse como equivalente a una eslinga prensada del mismo tamaño de cuerda. En segundo lugar, los números anteriores son valores típicos más que garantías, y el estándar vigente, la geometría de la férula, la condición de la matriz y la competencia del operador cambian el resultado. Un taller bien administrado que verifica su prensado a base de muestras generalmente puede demostrar consistentemente mejores resultados que un taller mal controlado que utiliza nominalmente los mismos componentes.
La eficiencia de la terminación establece el techo real en una eslinga de ojo, por lo que mejorar la cuerda manteniendo un método de terminación débil no compra casi nada.
Marco en C o marco de canasta: recoger la prensa detrás de la eslinga
Si construye eslingas con ojo en lugar de comprarlas, el estilo del marco de su prensa determina qué conjuntos puede prensar, qué tan rápido puede cargarlos y cuánta deflexión verá con un alto tonelaje. Ambos estilos hacen el mismo trabajo, pero se adaptan a diferentes condiciones laborales.
prensas con marco en C
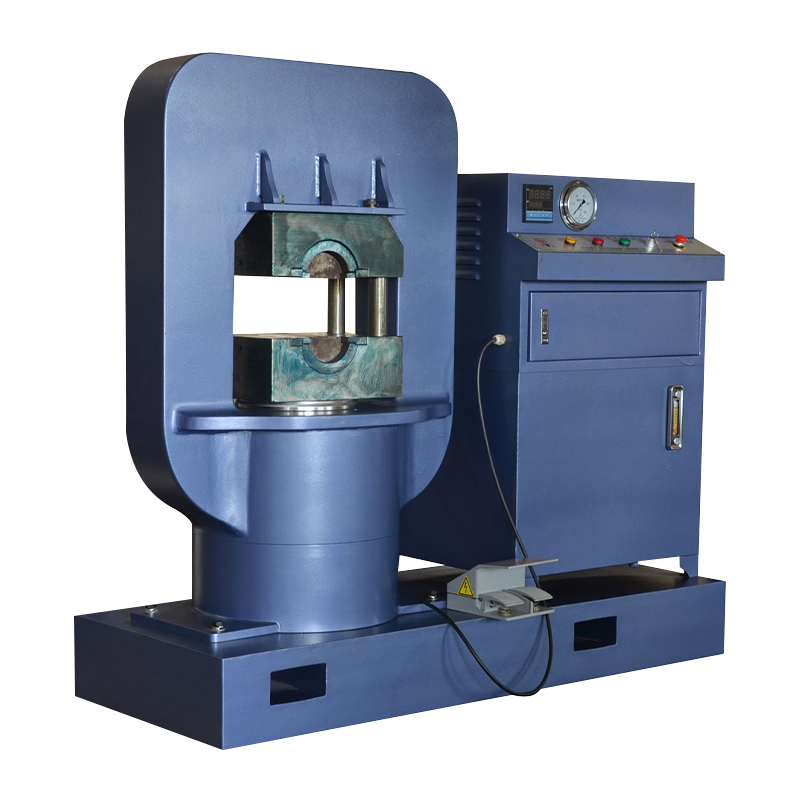
Una prensa con marco en C tiene una garganta abierta a la que se puede acceder desde tres lados, lo que facilita la carga de un conjunto terminado largo y mantiene al operador alejado de una estructura cerrada. Las máquinas de esta clase, como las prensas hidráulicas de cables más pequeñas, se utilizan normalmente para cables más pequeños y para trabajos en los que el conjunto no se puede girar libremente.
Prensas de cesta
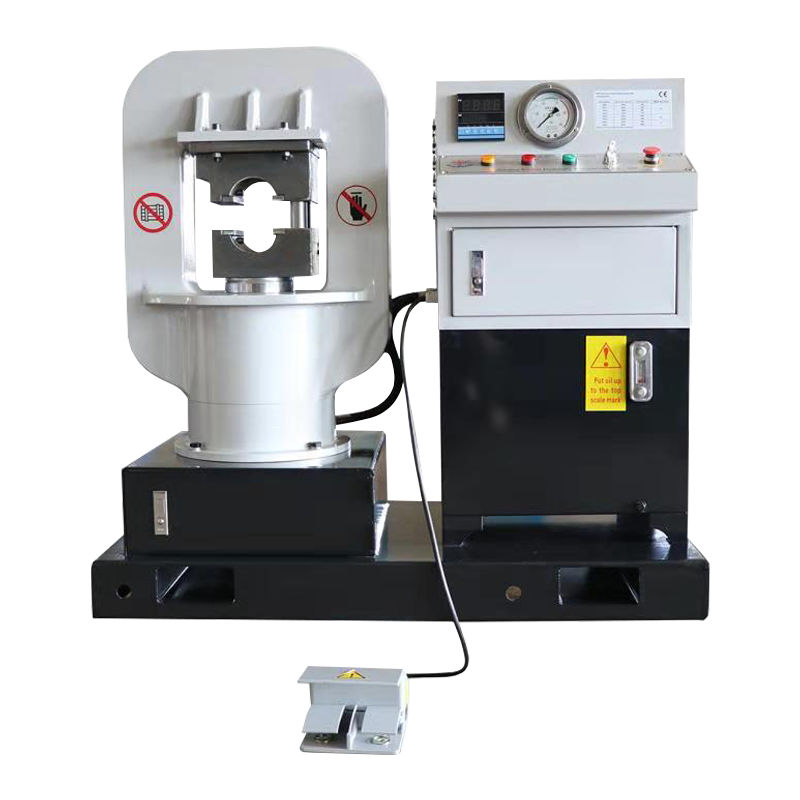
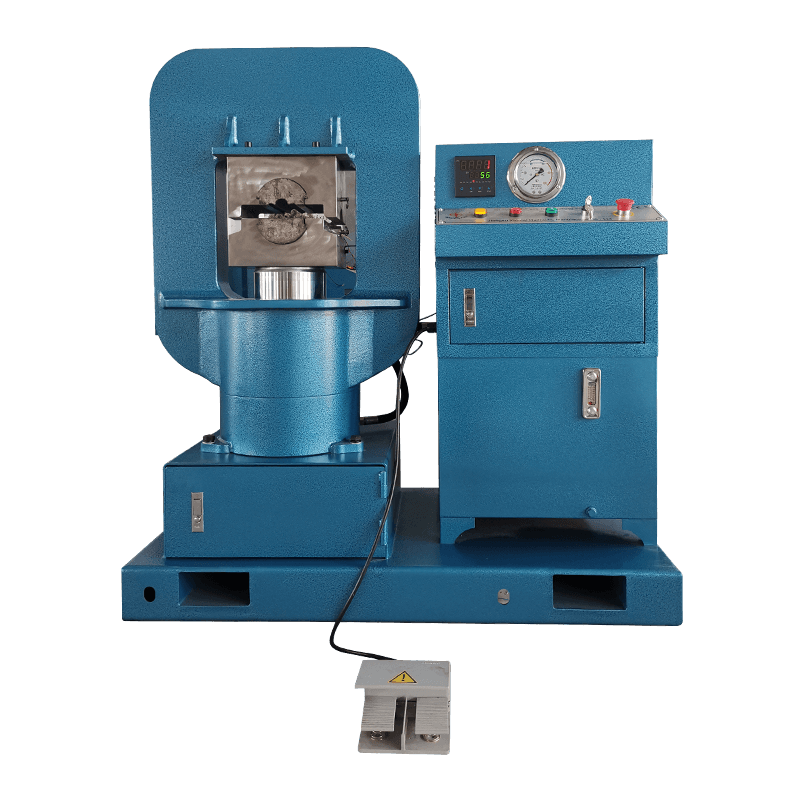
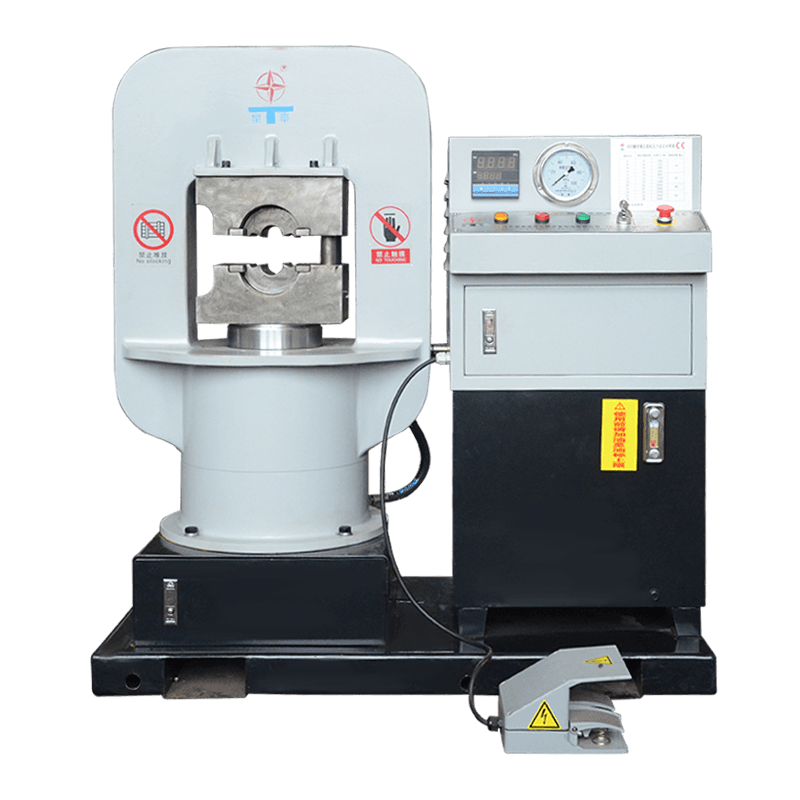
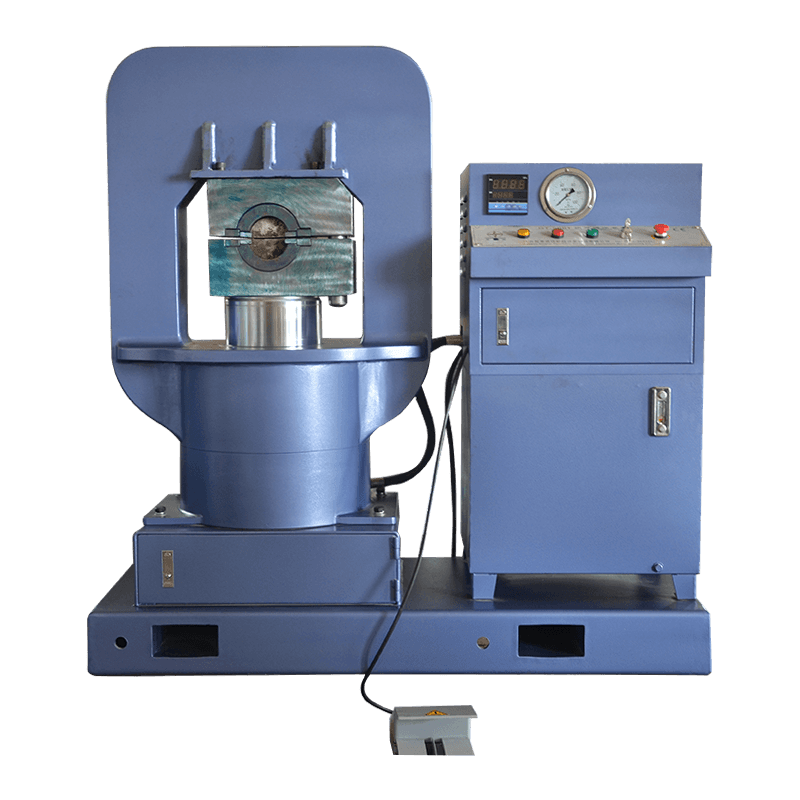
Un marco de cesta o marco cerrado rodea la zona de prensado. La geometría cerrada es mucho más rígida, por lo que la deflexión bajo carga se reduce y la matriz permanece alineada durante toda la carrera. Eso es lo más importante a medida que aumenta el tonelaje, porque un marco que se flexiona no entregará la misma compresión en el troquel que sugiere el manómetro. Las máquinas más grandes, incluidas las prensas de eslinga dedicadas, utilizan este diseño exactamente por esa razón.
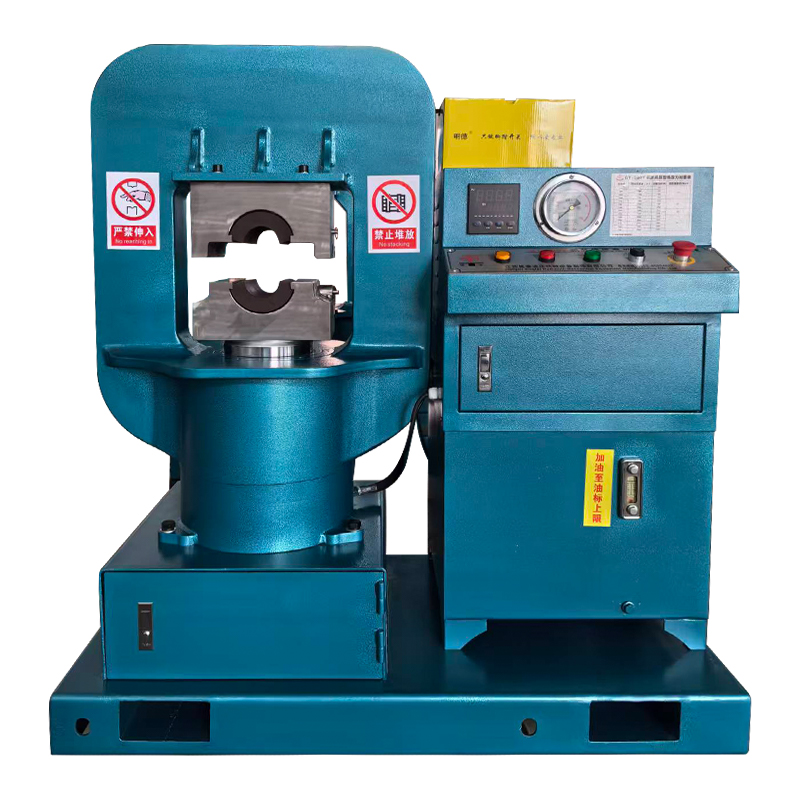 Máquina prensadora GT-300 para eslingas de cable (marco de cesta) La máquina prensadora de cables GT-300 sirve para prensar cables de tamaño pequeño de 6 mm a 30 mm. Ver producto →
| Factor | prensa de marco C | Prensa de cesta |
|---|---|---|
| Rigidez del marco | La estructura más baja y abierta se flexiona más | La estructura más alta y cerrada resiste la deflexión. |
| Banda de tonelaje típica | Tamaños de cuerda pequeños a medianos | Tamaños de cuerda medianos a grandes y accesorios pesados. |
| Acceso de carga | Tres lados abiertos, conjuntos largos fáciles de colocar | Carga a través de la abertura del marco, mejor para trabajos cortos repetidos |
| Más adecuado para | Trabajos mixtos, de bajo volumen y de reparación. | Fabricación de eslingas de producción y férulas de alto tonelaje. |
| Alineación de matrices bajo carga | Requiere un mantenimiento cuidadoso | Más estable durante el golpe. |
El suministro hidráulico es tan importante como la geometría del bastidor. Un sistema de bomba dual brinda un acercamiento rápido con la etapa de baja presión y luego cambia a la etapa de alta presión para la compresión real, lo que mantiene los tiempos de ciclo razonables sin sacrificar la fuerza final. Si la etapa de alta presión no puede mantener su valor nominal durante toda la carrera, el casquillo quedará subformado en el medio aunque se complete la carrera.
La deflexión del marco convierte una clasificación de tonelaje en un número optimista, por lo que las prensas de marco cerrado son la opción más segura una vez que aumentan los tamaños de las férulas y los diámetros de los cables.
Qué confirmar antes de comprar cabestrillos para ojos o construirlos internamente
Como comprador, está comprando un proceso documentado en lugar de un trozo de cuerda con un lazo al final. Como fabricante o mayorista, usted vende lo mismo y los compradores que entiendan esto le pedirán pruebas. Una breve lista de verificación elimina la mayor parte de la incertidumbre.
Para compradores de eslingas terminadas
- El estándar con el que está fabricado el cabestrillo se indica en la etiqueta o certificado en lugar de en la conversación.
- Límite de carga de trabajo, longitud de la eslinga y factor de diseño aplicado a la fuerza de rotura del cable.
- La especificación del casquillo, incluido el tipo de aleación y el rango de dureza, no solo las dimensiones exteriores.
- Registros de carga de prueba cuando la norma o la aplicación los requiera.
- Trazabilidad que vincula el lote de virola, el lote de cuerda y el registro de prensado.
Para talleres que fabrican eslingas internamente
- Una prensa cuyo tonelaje nominal cubre realmente la férula más grande que se pretende cerrar, con margen y no al límite.
- Un juego de matrices a juego para cada familia de férulas que utilice, mantenidas en buenas condiciones y reemplazadas cuando se desgastan.
- Un indicador de tonelaje o presión que el operador puede leer en el momento de la carrera.
- Un paso de ahusamiento o recocido, no solo un corte, para que los extremos de la cuerda se asienten completamente dentro de la férula.
- Una ventana de aceptación escrita para las dimensiones de la férula después del prensado y una regla de rechazo cuando se excede.
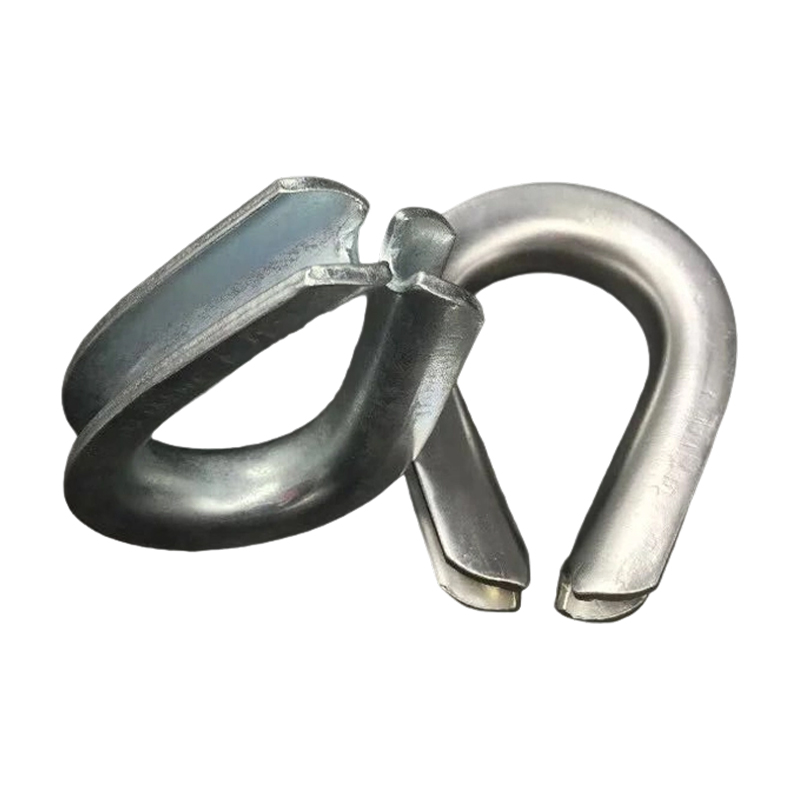 Dedales de cable Los guardacabos para cables son accesorios pequeños y duraderos diseñados para reforzar los ojos (bucles) de los cables, evitando el desgaste, las torceduras y las fallas prematuras en el punto de conexión... Ver producto →
Dedales deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Cuando un solo fabricante suministra tanto la prensa como los casquillos, el tonelaje, el perfil del troquel y la geometría de los casquillos se desarrollan juntos en lugar de ensamblarse a partir de catálogos no relacionados. Esa combinación elimina toda una categoría de desajustes y, a menudo, es la razón práctica por la que una línea de producción se decide por un proveedor en lugar de tres.
Si la aleación de la virola, el troquel y el tonelaje de la prensa nunca se especificaron como un solo sistema, la eslinga no tiene una clasificación defendible, sin importar qué tan buena sea la cuerda.
Inspección, tolerancias y modos de falla que importan
La inspección del cabestrillo ocular consiste principalmente en leer la terminación. El desgaste de la cuerda es fácil de ver y medir, mientras que los problemas de la férula son sutiles y progresan rápidamente una vez que comienzan. La siguiente tabla cubre las comprobaciones que realmente predicen fallas.
| Punto de inspección | que buscar | Retirar del servicio cuando |
|---|---|---|
| Cuerpo de virola | Grietas, rayaduras profundas, picaduras por corrosión, deformaciones desiguales | Cualquier grieta o deformación fuera de la ventana de aceptación registrada. |
| Cuerda en la boca de la virola | Cables rotos concentrados en el punto de entrada, torceduras, estrechamientos | El recuento de cables rotos supera el límite establecido por la norma vigente |
| Ojo y dedal | Falta dedal, está desgastado o gira libremente en un ojo distorsionado | Dedal desgastado, agrietado o ausente |
| Cuerpo de cuerda | Corrosión, aplanamiento, enjaulamiento de pájaros, daño por calor, decoloración | Corrosión severa, distorsión o cualquier sección afectada por el calor. |
| Etiqueta y marcado | Límite de carga de trabajo faltante, ilegible o no coincidente | No se puede confirmar la identificación |
La cuerda que se sale de una férula casi nunca es un problema. Indica un prensado insuficiente, un orificio de férula demasiado grande, una matriz que no coincide o una cuerda que no se insertó completamente antes del golpe. El agrietamiento de la férula apunta en sentido contrario, hacia un prensado excesivo, un troquel desgastado o un accesorio con una dureza fuera de las especificaciones. Una jaula de pájaros dentro o justo fuera de la férula generalmente indica que la cuerda se torció durante el ensamblaje o que el extremo se cortó en lugar de afilarse.
La corrosión se comporta de manera diferente en una férula de aluminio que en la cuerda circundante. En ambientes salinos o químicos, el accesorio puede deteriorarse desde el interior mientras que el cable parece aceptable, por lo que los conjuntos utilizados en trabajos marinos merecen más atención en el casquillo que en la mitad del tramo.
La cuerda que se sale de una férula es un defecto de presión más que un desgaste, lo que significa que debería provocar una revisión del proceso, no solo el desguace de una eslinga.
Mantenimiento y disciplina del taller
Las prensas que fabrican eslingas viven en un entorno hostil. Las partículas metálicas, la neblina de lubricante y los ciclos repetidos de alta fuerza desgastan matrices, sellos y componentes hidráulicos, y una prensa que ha perdido tonelaje silenciosamente seguirá produciendo eslingas que lucen correctas. Los controles diarios del estado de las matrices, el nivel de aceite y las lecturas de presión son económicos; un lote rechazado de eslingas no lo es.
Dos hábitos separan a las tiendas fiables del resto. El primero es un registro de prensado: lote de férulas, lote de cables, número de troquel, configuración de prensa, operador y fecha. El segundo es una verificación periódica de la producción de la prensa con respecto a una referencia conocida, de modo que se detecte un indicador de desviación antes de que llegue al cliente. Guía práctica para mantener prensas hidráulicas de cable en condiciones utilizables cubre la mayoría de las tareas rutinarias que necesita un taller de eslingas.
El almacenamiento también importa. Las eslingas que se mantienen sobre concreto húmedo, se exponen a vapores ácidos o se dejan al sol directo envejecerán más rápido de lo que sugieren sus registros de trabajo, y las férulas de aluminio son particularmente sensibles al contacto prolongado con químicos agresivos.
Una prensa que ha perdido tonelaje no se anunciará, por lo que la verificación programada de la fuerza de salida protege toda la producción.
Preguntas frecuentes: selección de eslingas, casquillos y prensas
¿Para qué se utiliza un cabestrillo para ojos?
Se utiliza una eslinga con ojo para conectar una carga a un gancho, grillete o eslabón maestro. El bucle en cada extremo extiende la conexión sobre un radio y le da al aparejador un punto de fijación estable, razón por la cual las eslingas con ojo son comunes en trabajos de elevación, remolque, amarre, amarre y aparejo en general.
¿Cómo se forma el ojo en una eslinga de cable metálico?
El método de producción más común es girar el extremo del cable hacia atrás y cerrarlo con una virola prensada hidráulicamente, ya sea de aluminio o de acero. Los ojos flamencos de hebra dividida, los empalmes hechos a mano y las cuencas vertidas son alternativas, cada una con sus propias características de eficiencia e inspección.
¿Qué determina el límite de carga de trabajo de una eslinga con ojo?
El límite de carga de trabajo se deriva de la fuerza de rotura del cable dividida por el factor de diseño y luego se ajusta según la eficiencia de la terminación. Debido a que la terminación suele ser el elemento limitante, dos eslingas hechas de cuerda idéntica pueden transportar cargas nominales diferentes.
¿Cuál es la diferencia entre una eslinga con ojo de retorno y una eslinga con ojo de cable metálico?
Un cabestrillo con ojo de retorno es normalmente un cabestrillo de cinta cuya tela se ha doblado hacia atrás y cosido para crear el bucle. Una eslinga de cable utiliza un cable de acero y una terminación mecánica, lo que la hace mucho más resistente a la abrasión, el calor y los bordes afilados, pero más pesado y menos delicado con las superficies acabadas.
¿Un cabestrillo para ojos necesita un dedal?
Si el cabestrillo se clasifica asumiendo que lleva instalado un dedal, entonces sí. El guardacabo mantiene la forma del ojo, distribuye la presión del soporte y protege la cuerda contra el grillete o el gancho, y su ausencia cambia las condiciones de carga dentro del ojo.
¿Qué tonelaje de prensa se necesita para prensar una férula?
El tonelaje depende del tamaño de la virola, del diámetro del cable y de la construcción del cable, más que de una sola regla general. Como norma general, los cables pequeños se manejan en la banda de menor tonelaje y los conjuntos de eslingas más grandes se mueven en el rango de varios cientos de toneladas, razón por la cual la rigidez del marco se convierte en un factor decisivo. El fabricante de la férula y la prensa debe confirmar la configuración para cada combinación.
¿Con qué frecuencia se deben inspeccionar los cabestrillos para ojos?
La mayoría de los regímenes de trabajo requieren una inspección periódica documentada, comúnmente a intervalos de seis meses o menos, con controles más frecuentes cuando las eslingas se utilizan en condiciones severas. Cualquier eslinga involucrada en un incidente o sobrecarga debe ser inspeccionada y probada antes de que vuelva a estar en servicio.
¿Se puede reparar un cabestrillo ocular dañado?
Los casquillos y las terminaciones no deben repararse en el campo. Una eslinga dañada normalmente se retira del servicio y, si se requiere un ojo de reemplazo, un taller competente debe producirlo con las especificaciones correctas de matriz, tonelaje y casquillo.
Casi todas las preguntas sobre las clasificaciones de los eslingas con ojo se resuelven en el mismo punto: la terminación, no la cuerda, decide lo que la eslinga puede transportar con seguridad.
Los ojales se encuentran al final de una larga cadena de suministro, y los últimos segundos de esa cadena, cuando se presiona el casquillo, deciden si el producto merece su etiqueta. Una aleación de férula controlada, una matriz que coincide con el accesorio, una prensa que mantiene el tonelaje completo durante toda la carrera, un extremo de cable cónico y una carga de prueba documentada no son refinamientos opcionales. Son la diferencia entre un cabestrillo que pasa una prueba y un cabestrillo que sobrevive a una temporada.
Para los compradores, eso significa hacer preguntas incómodas sobre la certificación y la trazabilidad en lugar de comparar listas de precios. Para los fabricantes y proveedores mayoristas que construyen eslingas en volumen, significa tratar la prensa, las matrices y las férulas como un sistema combinado, ya que una cadena de componentes individualmente aceptables no produce automáticamente una terminación aceptable. Xingtai ha estado construyendo prensas hidráulicas para cables metálicos, máquinas de recocido y ahusamiento, máquinas de bobinado y casquillos emparejados desde 1992, lo cual es la razón práctica por la que las variables de prensado en estos conjuntos se especifican juntas en lugar de ensamblarse pieza por pieza.
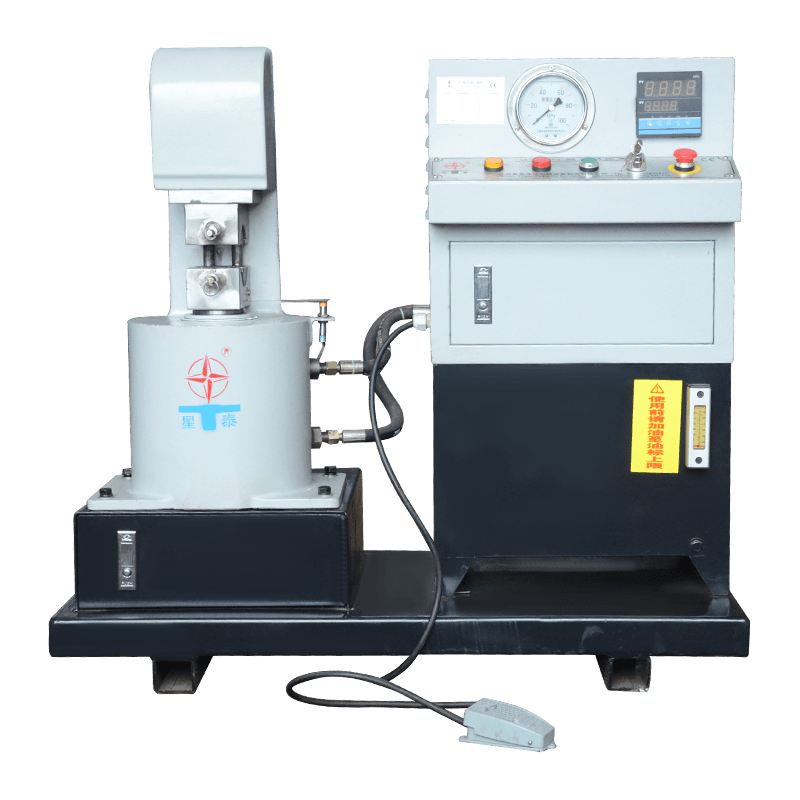
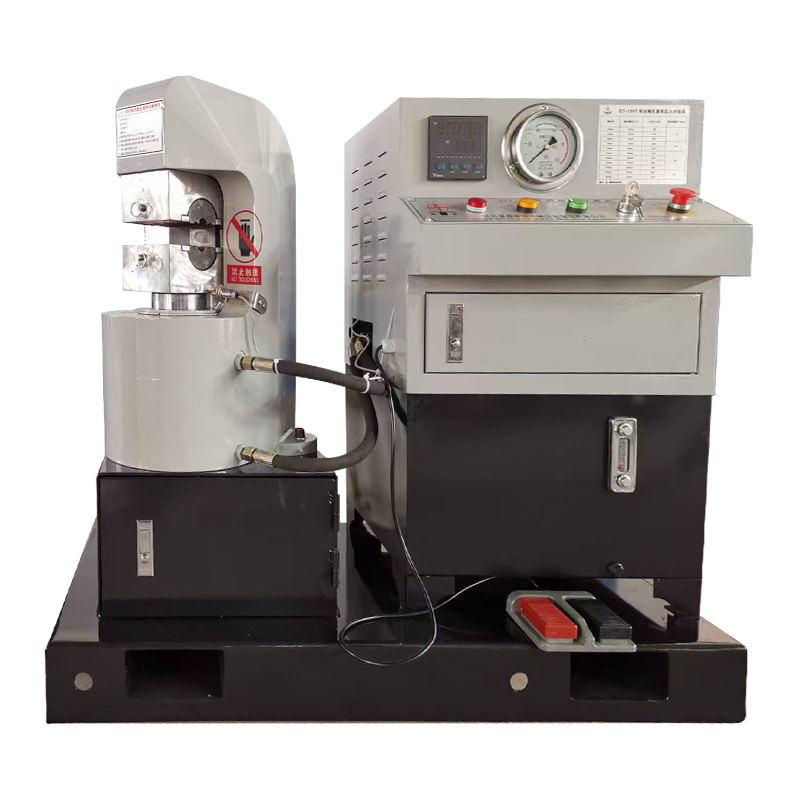
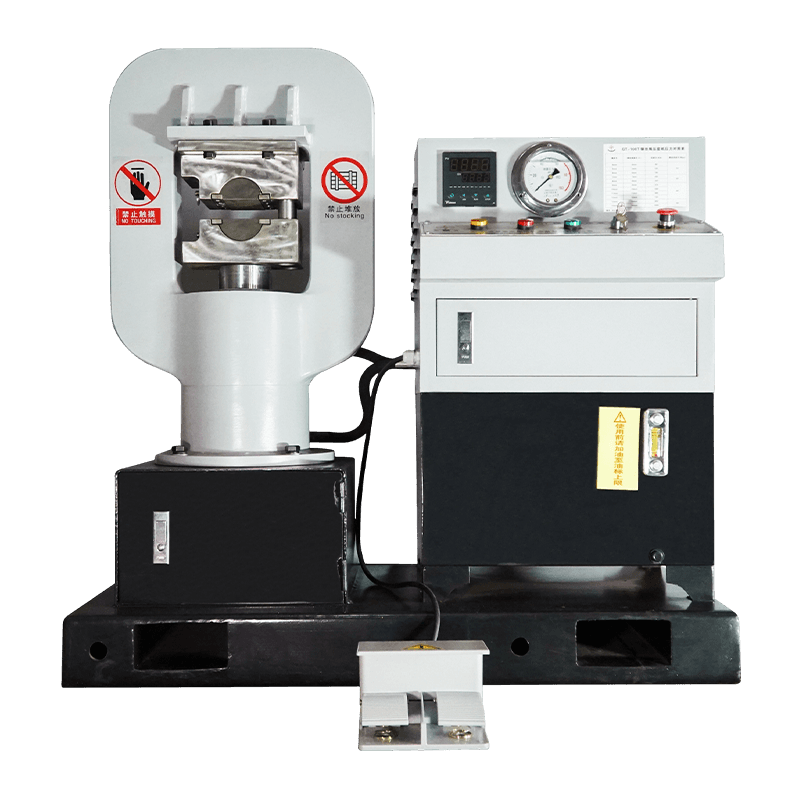
Si necesita equipo hidráulico personalizado o consulta técnica, por favor no dude en ponerse en contacto con el equipo de ventas e ingeniería de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3, Calle Longgang, Carretera Gaogang Port, Ciudad de Taizhou, China.
Derecho de autor © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd.Todos los derechos reservados. Fabricantes de maquinaria hidráulica personalizada Fábrica de venta al por mayor de prensas hidráulicas para cables de acero