 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Máquina de corte a medida: cómo la precisión de la longitud da forma a las eslingas de cable y a los desechos
Doce milímetros de cable, una eslinga terminada de 4,5 metros y un error de 10 mm en el corte. Ésta es la secuencia que siguen muchos talleres de eslingas un lunes por la mañana: el ojo no se posa donde dice el dibujo, hay que cortar la virola y un trozo de cuerda que tardó tres minutos en prepararse va al contenedor de chatarra. El corte en sí tarda menos de un segundo y todo lo posterior depende del resultado.
Aquí está la versión corta de lo que sostiene este artículo. Una máquina de corte a medida es, en primer lugar, un dispositivo de medición y, en segundo lugar, un dispositivo de corte. Los compradores que comparan máquinas solo por la forma de la hoja o el tonelaje a menudo pagan por esa elección más tarde en desechos, retrabajos y eslingas rechazadas, mientras que los compradores que comienzan con la tolerancia de longitud y la condición final terminan con una línea que funciona silenciosamente durante una década. La precisión de la longitud, no la fuerza de corte, es la especificación que decide el coste real por pieza.
El término cubre dos familias de equipos bastante diferentes. Una es la línea de corte de bobinas a medida utilizada en el procesamiento de metales, donde un desenrollador alimenta láminas o placas a través de un nivelador y una cizalla produce espacios en blanco planos. La otra es la máquina de corte a medida utilizada para cables, mangueras y productos largos similares, donde el material llega en un carrete o bobina y sale en longitudes medidas y preparadas en los extremos. Ambas familias realizan los mismos tres trabajos: alimentar el material, medirlo y cortar en el punto correcto. Lo que cambia es cómo se comporta el material y, por lo tanto, qué tolerancia se puede mantener de manera realista.
Las secciones siguientes cubren los componentes, el principio de funcionamiento, los tipos de máquinas, los números detrás de la precisión de la longitud, las preguntas de selección que vale la pena plantear y las rutinas de mantenimiento que mantienen una cortadora honesta. Cuando el tema gira en torno al procesamiento de cables metálicos, aprovechamos la experiencia de un fabricante en Jiangsu, China, que ha estado construyendo prensas hidráulicas, unidades de recocido y ahusamiento y máquinas de bobinado para esta industria desde 1992 y realiza envíos a compradores en Europa, el Sudeste Asiático, África y más allá.
Conclusión clave: una máquina de corte a medida es tan buena como su sistema de medición, por lo que la tolerancia y la repetibilidad deben incluirse en la cotización antes de analizar la fuerza de corte y el tipo de hoja.
Qué hace una máquina de corte a medida en una línea de producción
Quite la chapa y el sistema hidráulico y una máquina de corte a medida realiza tres funciones simples: extrae material de un suministro, rastrea cuánto ha pasado por un punto de referencia y dispara un cabezal de corte cuando se alcanza la longitud objetivo. El suministro puede ser una bobina de acero de 10 toneladas sobre un mandril, un carrete de cable de 500 metros sobre un soporte de devanado o un haz de barras sobre una mesa de rodillos. El cabezal de corte puede ser una cuchilla oscilante, una guillotina, un disco giratorio, una cuchilla hidráulica o una unidad térmica que funde y estrecha el extremo del cable.
La complejidad reside en la medida, no en el corte. La chapa se mueve en una banda recta y predecible, por lo que un nivelador más un conjunto de rodillos de alimentación más un codificador proporcionan una longitud confiable. El cable metálico es una estructura retorcida, elástica y ligeramente comprimible. Gira mientras se desenrolla, almacena energía de torsión, se estira bajo tensión y regresa cuando se libera la tensión. Una rueda de medición que funciona perfectamente en una chapa de acero de 1 mm puede fallar un tres o un cuatro por ciento en una cuerda de 20 mm si no se controla la tensión.
Una línea de bobinas típica y una estación de corte de cables típica comparten los mismos componentes básicos:
- Desenrollador o desenrollador: mandril, soporte de carrete o carro de bobina que libera material sin juego.
- Etapa de tensión o nivelación: rodillos de alimentación, un enderezador o un rodillo bailarín que elimina la holgura y el conjunto de bobinas.
- Etapa de medición: una rueda o rodillo acoplado a un codificador, a veces con un tope final mecánico como respaldo.
- Cabezal de corte: cizalla, guillotina, sierra, cortadora hidráulica o unidad de fusión, elegidos según el material y el acabado final requerido.
- Descarga y soporte: una mesa de salida, una bandeja receptora, una unidad de apilamiento o un transportador de salida que evita que el material largo se doble.
- Control: un PLC y HMI que contienen la receta, cuentan piezas, registran desviaciones y alimentan el siguiente paso del proceso.
Hay una costumbre que distingue a los talleres cuidadosos de los ocupados: nunca confunden la longitud del corte con la longitud del acabado. Tome una eslinga de dos patas, de 4.500 mm entre los puntos de apoyo, con un ojo presionado en cada extremo y un dedal dentro de cada ojo. El ojo consume cuerda, el dedal añade diámetro y al presionar la férula se alarga el conjunto en una cantidad pequeña pero repetible, normalmente unos pocos milímetros en una cuerda de 16 mm. La longitud de corte escrita en la orden de trabajo debe incluir esas tolerancias. Los talleres que tratan la longitud del trefilado como la longitud del corte pierden la diferencia como tasa de rechazo, y la tasa de rechazo aumenta a medida que crece el diámetro del cable.
Conclusión clave: Siempre defina si la longitud en el dibujo es la longitud terminada o la longitud cortada, porque la geometría del ojo y el prensado de la virola absorberán varios milímetros antes de que se complete la eslinga.
Componentes principales y cómo realiza el corte una máquina de corte a medida
Alimentación y medición
Tres enfoques de medición dominan el mercado. El más simple es un tope final mecánico: el operador alimenta el material hasta que toca una placa fija y luego corta. Es barato, robusto y sorprendentemente preciso en materiales cortos y rígidos, pero es lento y depende de la sensación del operador. El segundo es un rodillo de alimentación con un codificador. Un rodillo endurecido presiona el material, cuenta las revoluciones y las convierte en longitud. La precisión depende del diámetro, el desgaste y el deslizamiento del rodillo, razón por la cual las máquinas de alto rendimiento rectifican y recertifican sus rodillos medidores en lugar de simplemente reemplazar el codificador. El tercero es una alimentación servo con corrección de circuito cerrado, donde el controlador compara la longitud ordenada con la longitud medida y recorta la siguiente pieza automáticamente.
El cable metálico añade una cuarta variable: la tensión. Si se tira de la cuerda con fuerza para enderezarla, la longitud medida es una longitud estirada. Libera la tensión y la pieza queda corta. La tensión constante, aplicada mediante un freno en el soporte de devanado o un rodillo oscilante, es más importante que un codificador de mayor resolución.
Las opciones del cabezal de corte
El cabezal de corte determina tanto la longitud que puede sujetar como el estado del extremo que entrega a la siguiente estación. La siguiente tabla compara los métodos que se utilizan con mayor frecuencia en los talleres de procesamiento de chapa y cuerdas. Los valores son rangos de planificación indicativos; Confírmelos con el proveedor de su máquina según su propio material y diámetro.
| Método de corte | Materiales | Tolerancia de longitud típica | Condición final | Mejor ajuste |
|---|---|---|---|---|
| Hoja de corte oscilante | Hoja, tira, placa hasta espesor moderado | ±0,5 a ±2 mm | Limpio, ligeras rebabas, mínima deformación. | Líneas de corte de bobinas a medida con alto rendimiento |
| cizalla guillotina | Placa, tira pesada | ±1 a ±3 mm | Borde recto, rebaba en la parte inferior. | Placa más gruesa, menor velocidad, servicio robusto |
| Cizalla rotativa o volante | tira continua | ±0,5 a ±1,5 mm | Buena ventaja a gran velocidad | Líneas que no pueden parar en cada corte |
| sierra de disco abrasivo | Cable, cable, barra | ±5 a ±20 mm | Rebabas, calor, posibles daños en las hebras | Bajo volumen, diámetros mixtos, taller general. |
| Cortador de cable hidráulico | cuerda de alambre, cable | ±2 a ±5 mm | Corte limpio, los extremos deben estar agarrados o fusionados. | Talleres de producción de eslingas |
| Unidad de corte y ahusamiento | cable de alambre | ±2 a ±5 mm plus a repeatable tip | Punta cónica compacta que resiste el deshilachado | Eslingas, terminaciones, aplicaciones de arrastre |
Dos detalles en esa tabla tienen un efecto de costo directo. En primer lugar, una rebaba no es sólo cosmética. Una rebaba en el extremo de una cuerda daña el interior de una férula y puede cortar el manguito de sellado, por lo que puede ser necesario un paso de desbarbado o fusión. En segundo lugar, el calor importa. Un disco abrasivo calienta los torones localmente, y en cables galvanizados o con alto contenido de carbono, ese calor puede reducir la resistencia local o dañar la capa de zinc. Una cortadora hidráulica corta a temperatura ambiente, razón por la cual se prefiere cuando el corte está cerca de la parte de trabajo de la eslinga.
Control, conteo y trazabilidad
Los controles modernos tienen menos que ver con el corte y más con la prueba. Una buena HMI almacena recetas por producto, cuenta las piezas buenas y rechazadas, advierte cuando la desviación en los últimos diez cortes supera una banda establecida y puede exportar un registro para una auditoría del cliente. Si su cliente solicita trazabilidad en los accesorios de elevación, ese registro es mucho más fácil de producir desde un controlador de máquina que desde un carro de papel.
Conclusión clave: Primero compre el control de medición y tensión que necesita y luego elija el cabezal de corte, porque una buena cizalla detrás de un rodillo de alimentación deslizante todavía produce desechos.
Principales tipos de máquinas de corte a medida y dónde encaja cada una
Líneas de corte de bobinas para chapa y placa
Esta es la interpretación clásica de la palabra clave. Una línea de bobinas combina un desbobinador, un nivelador con múltiples rodillos, un foso o bailarín de bucle, un servoalimentador, una cizalla y un apilador. Las velocidades de las líneas varían desde unos pocos metros por minuto en chapa gruesa hasta más de sesenta en chapa fina. La máquina se juzga por su planitud, escuadra, precisión de longitud y calidad de la superficie. La inversión es importante y la rentabilidad depende del volumen: estas líneas pertenecen a centros de servicio, fabricantes de electrodomésticos y productores de paneles de construcción más que a talleres.
Máquinas cortadas a medida para cables y cables
En comparación, las estaciones de corte de cuerdas son compactas. Un soporte de devanado libera el carrete, un freno o bailarín mantiene la tensión, una rueda de medición rastrea la longitud y una unidad cortadora o cortadora produce la pieza. Debido a que la cuerda es flexible, los cortes largos necesitan soporte en lugar de restricción: una mesa o canal de salida evita que la pieza se golpee y mantiene el extremo accesible. Estas máquinas generalmente se especifican por rango de diámetro de cable, rango de longitud, tolerancia y ciclos por hora.
Máquinas combinadas de corte y preparación de puntas.
Una proporción cada vez mayor de la producción de eslingas utiliza una sola unidad que corta a medida y da forma al extremo en un solo ciclo. El extremo puede fusionarse en una punta compacta, ahusarse para facilitar la inserción en una férula o un casquillo, o recocerse para aliviar la tensión antes de continuar con el procesamiento. La combinación de los dos pasos elimina una operación de manipulación y, lo que es más importante, elimina la posibilidad de que el extremo del cable se deshilache entre estaciones.
Equipos de bobinado y devanado.
La parte menos glamorosa de la línea suele ser la que la limita. Una máquina enrolladora motorizada que enrolla la cuerda uniformemente en un tambor o carrete y la desenrolla sin torcerla mantiene el cortador aguas abajo alimentado con una tensión constante. El enrollado desigual crea picos de tensión, y los picos de tensión crean piezas cortas.
| clase | Materiales handled | Rango de longitud típico | Nivel de automatización | donde se paga |
|---|---|---|---|---|
| Línea de corte a medida de bobina completa | Acero, aluminio, bobina recubierta | 300 mm a 12.000 mm | Alto, con apilamiento y embalaje. | Centros de servicio de alto volumen |
| Línea de bobinas compactas | Bobina de calibre fino, tira estrecha | 200 mm a 6.000 mm | Medio | Pequeños talleres de fabricación. |
| Estación de corte de cuerda | cuerda de alambre, cable, hose | 500 mm a 100.000 mm | Medio, often manual handling | Producción de eslingas y aparejos. |
| Unidad de corte y ahusamiento | cable de alambre | 500 mm a 60.000 mm | Medio to high | Tiendas con pedidos repetidos de cabestrillos |
| Unidad de bobinado y devanado | cuerda de alambre, cable | Cualquiera, soporta la estación de corte. | Bajo a medio | Cualquier taller que maneje bobinas grandes. |
Conclusión clave: Adapte la clase de máquina a su material y volumen y no a su presupuesto, porque una estación de corte de cable y una línea de corte de bobina a medida resuelven problemas realmente diferentes.
Precisión de longitud versus rendimiento: lo que muestran los números
La precisión de la longitud es el número que decide si una máquina de corte a medida es barata o cara durante su vida útil. Una cortadora con una capacidad de ±1 mm y una cortadora con una capacidad de ±20 mm pueden parecer similares en una cotización, pero producen tasas de desperdicio muy diferentes en el mismo pedido. El rendimiento es igualmente importante, porque una máquina lenta incrementa el costo de mano de obra en cada pieza y alarga el tiempo de entrega. Para hacer visible la compensación, el siguiente cuadro muestra el rendimiento indicativo frente a la desviación de longitud para cinco configuraciones de corte que se encuentran en talleres de eslingas y talleres de metales ligeros. Las cifras son valores de planificación compilados a partir de especificaciones típicas de máquinas y prácticas habituales de taller; no se garantiza un rendimiento para ningún modelo específico, así que utilícelas como punto de partida para sus propias pruebas. Compare la forma de las barras en lugar de los números exactos y luego pregunte en qué barra se encuentra su proceso actual.
La primera barra muestra por qué el corte manual sobrevive sólo en trabajos mixtos y de bajo volumen. A aproximadamente veinticinco cortes por hora con una cinta métrica y una sierra abrasiva, el costo de mano de obra por pieza es alto, y la banda de desviación de aproximadamente veinte milímetros significa que cualquier eslinga con un requisito de longitud ajustado necesitará reelaboración. La segunda barra muestra el primer paso real: un tope mecánico detrás de una cizalla giratoria retira la cinta métrica del bucle, aproximadamente cuadruplica la producción y reduce la desviación a milímetros de un solo dígito. Muchos talleres pequeños consideran que este es el punto en el que la precisión deja de ser un cuello de botella.
La tercera barra es donde suelen ubicarse los talleres de producción de eslingas. Una rueda de medición alimentada por un codificador combinada con un cortador de cable hidráulico alcanza alrededor de doscientos cincuenta cortes por hora y sostiene aproximadamente tres milímetros, lo que es suficiente para la mayoría de las eslingas y terminaciones de uso general. La cuarta barra representa el techo en una línea de bobinas: una alimentación servo con una cizalla giratoria puede realizar cuatrocientos cortes por hora y mantener alrededor de un milímetro, pero esa precisión supone un desforre plano y consistente, una tensión controlada y una cizalla limpia, condiciones que la cuerda rara vez proporciona. El quinto compás muestra un compromiso deliberado. Agregar una estación de corte y ahusamiento cuesta algo de rendimiento, porque cada pieza necesita una segunda operación dentro del mismo ciclo, pero la desviación permanece dentro de aproximadamente un milímetro y medio y el extremo del cable llega a la prensa listo para usar.
Leídos juntos, las barras destacan tres puntos prácticos. En primer lugar, la precisión y la velocidad no son un oficio directo. El salto de la barra uno a la barra tres multiplica por diez la producción al tiempo que ajusta la tolerancia, porque ambas ganancias provienen de eliminar el juicio manual en lugar de cortar con más fuerza. En segundo lugar, la mayor mejora para la mayoría de los talleres no es una hoja más rápida sino un mejor sistema de medición y tensión, ya que eso es lo que convierte el comportamiento de la barra uno en el comportamiento de la barra tres. En tercer lugar, la última barra muestra que la preparación de los extremos debe contarse como parte de la operación de corte. Un taller que corta con precisión y luego deshilacha el extremo durante la manipulación simplemente ha movido la chatarra aguas abajo, generalmente a la estación más cara de la planta.
El lugar donde realmente cae la desviación en su hoja de costos depende de cuántos ojos tiene el cabestrillo. Un cabestrillo de una sola pierna con un ojo presionado absorbe unos pocos milímetros sin quejarse. Un conjunto de eslinga de dos o cuatro patas multiplica el error: dos patas cortadas a más ocho milímetros y dos a menos ocho milímetros pueden descuadrar el eslabón maestro y obligar a rehacer todo el conjunto en lugar de una sola pieza. Para ensamblajes, la regla útil es mantener la tolerancia de corte en aproximadamente un cuarto de la tolerancia de longitud terminada permitida, de modo que los pasos posteriores de prensado, asentamiento y medición tengan espacio para moverse sin violar el dibujo. Esa regla por sí sola explica por qué los talleres de ensamblaje pagan por la alimentación del codificador incluso cuando un tope mecánico técnicamente pasaría una inspección del primer artículo.
Conclusión clave: mejorar el sistema de medición y tensión generalmente genera más precisión y mayor rendimiento al mismo tiempo, mientras que una hoja más grande por sí sola no compra nada de eso.
Puntos de selección: cómo especificar una máquina de corte a medida
Material, diámetro y construcción.
Comience con el peor caso que jamás haya ejecutado, no con el promedio. La construcción de la cuerda importa tanto como el diámetro: una cuerda con núcleo de fibra de 6x19 se comporta de manera diferente que una hebra compactada de 6x36 o una cuerda resistente a la rotación, y una máquina del tamaño de la más fácil tendrá dificultades con la más difícil. En las líneas de bobinas, el límite elástico y el espesor deciden el tonelaje de corte, y la tira elástica de alta resistencia exige más fuerza de sujeción que el acero dulce del mismo calibre.
Rango de longitud y tolerancia
Escriba la tolerancia como una banda, no como una sola cifra, e indique si se aplica a la longitud cortada o a la longitud terminada. Una especificación útil dice algo así como: longitud de corte de 800 mm a 12 000 mm, tolerancia ±3 mm en longitudes superiores a 2000 mm, primera inspección del artículo en cada nuevo código de producto. Es imposible aceptar o rechazar expresiones vagas como "corte preciso" en el momento de la puesta en servicio.
Condición final y qué sucede después
Pregunta en la siguiente estación qué necesita. Un operador de prensa que instala una férula de aluminio quiere un extremo compacto, que no se deshilache y que se deslice hacia adentro sin engancharse. Es posible que una operación de encaje requiera un extremo cónico. Una operación de soldadura o estampado puede requerir una cara cuadrada y sin rebabas. Especificar el estado final en la etapa de compra es mucho más económico que descubrirlo durante la puesta en servicio.
Rendimiento, automatización y huella
Calcule el rendimiento que realmente necesita dividiendo las piezas anuales por las horas disponibles y luego agregue un treinta por ciento de espacio libre. Decida cuánto manejo desea automatizar: el ajuste automático de la longitud, el conteo automático, el apilado o enrollado automático y el rechazo automático de piezas fuera de tolerancia reducen la mano de obra pero agregan costos y obligaciones de mantenimiento. Verifique la huella y los requisitos de los cimientos con anticipación, porque una mesa de largo recorrido necesita espacio que una estación compacta no necesita.
Servicio, repuestos y documentación.
Una máquina de corte a medida es un activo de larga duración evaluado durante una década. Solicite la lista de piezas de desgaste, la vida útil esperada de las cuchillas o matrices, el tiempo de entrega para un rodillo medidor o una válvula hidráulica de reemplazo y si se puede realizar una copia de seguridad y restaurar el software de control localmente. Una breve lista de verificación para la etapa de investigación:
- Material y diámetro o espesor en el peor de los casos.
- Rango de longitud de corte y banda de tolerancia.
- Condición final requerida y proceso posterior.
- Piezas por hora y horas por turno.
- Nivel de habilidad del operador y lenguaje de control preferido.
- Suministro de energía, espacio y equipo de elevación disponibles.
- Repuestos, capacitación y términos de garantía por escrito.
Conclusión clave: especifique por escrito el material en el peor de los casos, la banda de tolerancia y la condición final requerida, porque esas tres cláusulas deciden si la máquina pasa la aceptación.
Cortar, afilar y prensar: un flujo de trabajo de cables metálicos
Para la producción de eslingas y aparejos, la máquina de corte a medida es un eslabón de una cadena corta, y la cadena solo funciona cuando cada eslabón está diseñado para los demás. Un flujo de trabajo práctico, que utiliza equipos construidos por un fabricante especializado en maquinaria de procesamiento de cables metálicos, es el siguiente.
Paso uno: pagar y enrollar
Las bobinas grandes necesitan un desenrollado controlado. Una máquina enrolladora motorizada enrolla la cuerda uniformemente en un tambor o carrete y la desenrolla sin introducir torsión, lo que mantiene constante la tensión en la rueda medidora. Los talleres que manejan varios tamaños de cable a menudo mantienen una unidad de bobinado y desenrollado como amortiguador entre el almacén y la estación de corte.
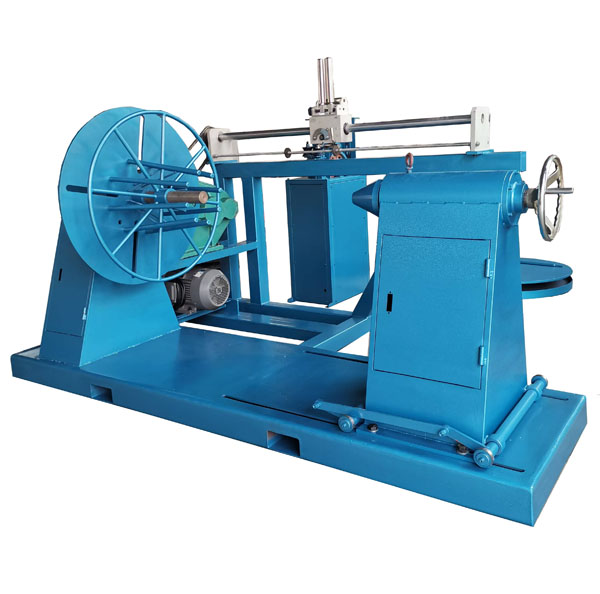 Máquinas enrolladoras de cable XT-1600 La máquina bobinadora de cables es un dispositivo que se utiliza para enrollar o desenrollar cables. Permite la operación mecánica de enrollar o soltar cables de acero, mejorando el trabajo... Ver producto →
Paso dos: corte a medida y ahusamiento del extremo
La estación de corte mide la cuerda, la corta limpiamente y le da forma al extremo. Cortar y afilar en una sola máquina elimina un paso de manipulación y produce una punta compacta que resiste el deshilachado, lo cual es importante cuando el extremo tiene que pasar a través de una férula, un encaje o un ojo apretado. Los ajustes de longitud se almacenan por producto, por lo que se puede producir un pedido repetido sin volver a medir desde cero.
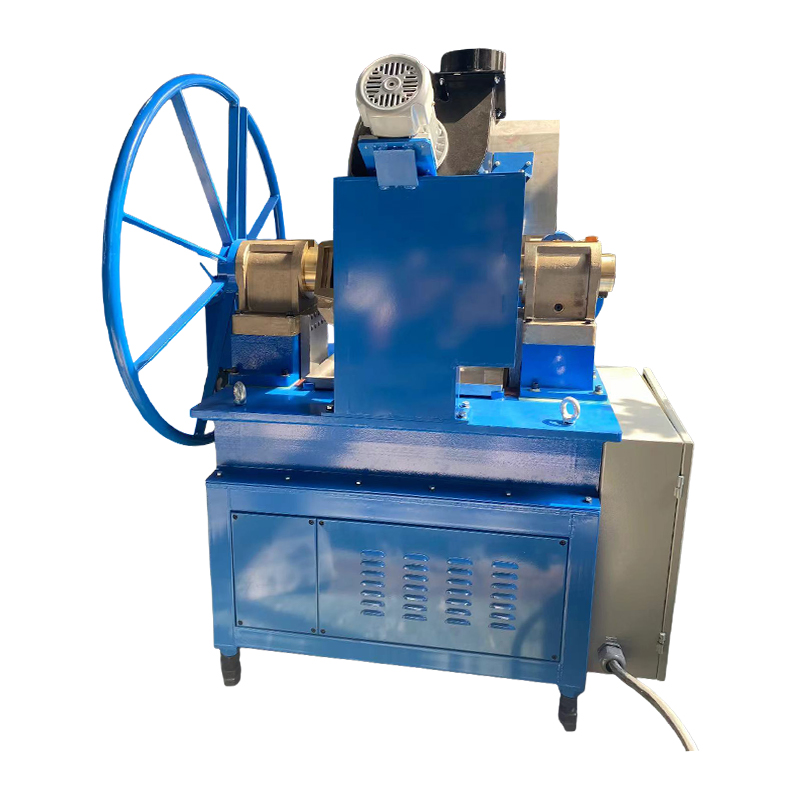 Máquina cortadora y ahusadora de cables metálicos RDQ-1012 Las máquinas cortadoras y ahusadoras de cables de acero de la serie RDQ, con alta velocidad de fusión y fáciles de operar, son aplicables para fundir cables de acero de varias dimensiones, es... Ver producto →
Paso tres: coloque el hardware y presione
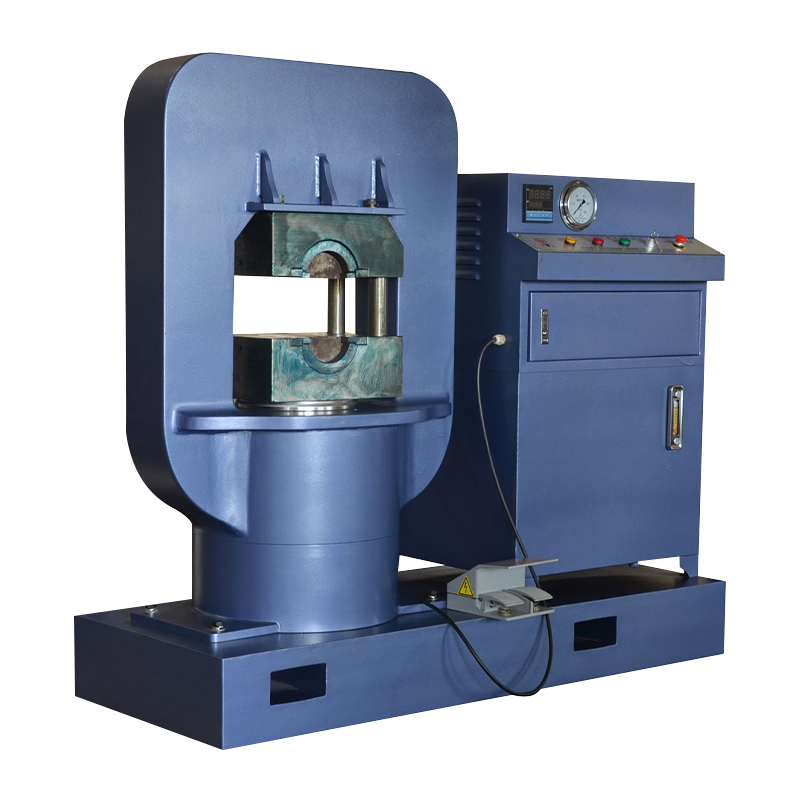
Con la longitud correcta y el extremo preparado, el cable pasa a una prensa junto con un casquillo de aluminio, un casquillo de acero, un guardacabo o un terminal estampado. El tonelaje de la prensa debe adaptarse al herraje y al diámetro del cable; muy poca presión deja la conexión floja, demasiada deforma la cuerda. Normalmente se elige una prensa con estructura de cesta para trabajos con eslingas más pesadas, mientras que una máquina con estructura en C se adapta a estaciones de trabajo de diámetro más pequeño y más estrechas.
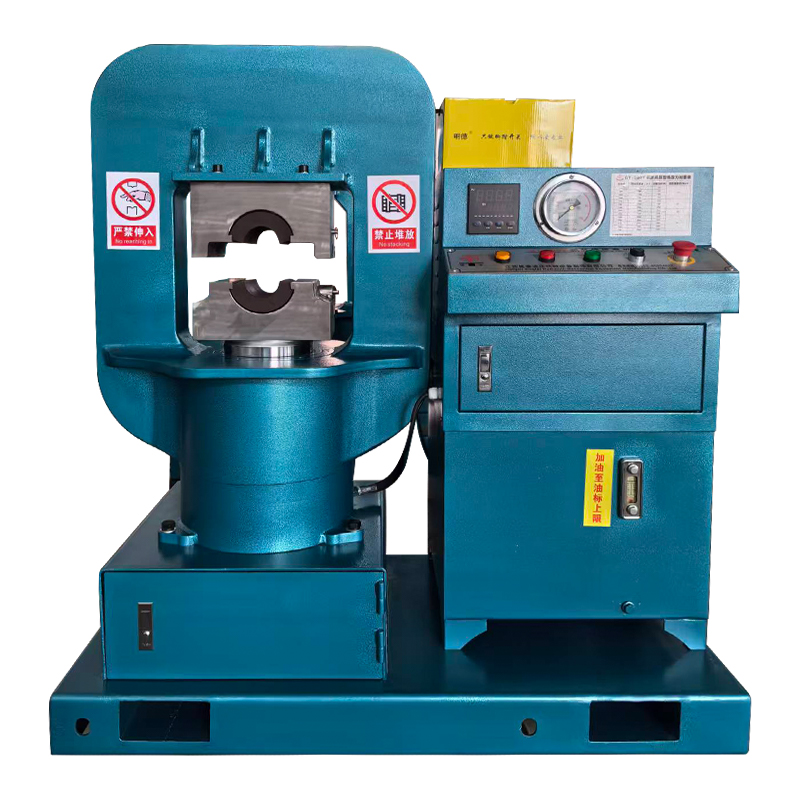 Máquina prensadora GT-300 para eslingas de cable (marco de cesta) La máquina prensadora de cables GT-300 sirve para prensar cables de tamaño pequeño de 6 mm a 30 mm. Ver producto →
Paso cuatro: inspeccionar, marcar y registrar
La pieza terminada se mide según el dibujo, se inspecciona la conexión y el número de serie, la longitud y la fecha se registran en una etiqueta o en el registro de producción. Debido a que las longitudes de corte se registraron en la estación de corte, cualquier desviación encontrada en la inspección final puede atribuirse a una configuración específica de la máquina y no a una cuestión general de habilidad del operador.
Dos accesorios merecen una mención porque son donde el corte se encuentra con la trayectoria de carga. Los casquillos de aluminio, como el patrón DIN 3093 y las fundas de reloj de arena, son los consumibles que la mayoría de los talleres compran continuamente, y los dedales protegen el ojo del desgaste. Cuando la máquina cortadora, la máquina prensadora y estos accesorios provienen todos de la misma fuente, las tolerancias ya coinciden, lo que elimina una fuente común de primeros artículos rechazados.
Conclusión clave: Trate el corte, el ahusamiento y el prensado como un solo proceso en lugar de tres compras, porque la calidad de la conexión depende de la longitud y la condición final producida aguas arriba.
Mantenimiento y seguridad para equipos de corte a medida
Controles diarios y semanales.
La mayor parte de las derivas de longitud se pueden prevenir y es barato detener. Una breve rutina cubre casi todo:
- Verifique la rueda de medición en busca de desgaste, residuos incrustados y la presión de contacto correcta al comienzo de cada turno.
- Verifique la primera pieza de cada nuevo pedido con una cinta o un calibrador y registre la lectura.
- Inspeccione la hoja, la matriz o la cizalla en busca de astillas, redondeos y holgura correcta una vez por semana.
- Verifique semanalmente el nivel de aceite hidráulico, la temperatura y el estado del filtro; reemplace los filtros según el intervalo del fabricante.
- Confirme que el freno de desenrollado o el bailarín mantengan una tensión constante, no solo que mantengan quieto el carrete.
- Pruebe la parada de emergencia y todos los guardias antes de que comience el turno, no una vez al mes.
Cuidado de cuchillas, troqueles y sistema hidráulico
Los filos se desgastan de forma predecible: la rebaba crece, el corte tarda más y la longitud se ensancha. Reemplace o afile antes de que la extensión alcance la banda de tolerancia, no después de una queja del cliente. En las máquinas hidráulicas, la limpieza del aceite es el factor más importante en la vida útil de la válvula, por lo tanto, mantenga limpio el punto de llenado, utilice el grado de aceite especificado y evite hacer funcionar la bomba a altas temperaturas durante períodos prolongados. Los troqueles estilo plegadora utilizados en el prensado de cables deben inspeccionarse para detectar grietas en el radio, ya que un troquel agrietado transfiere esa forma a cada conexión posterior.
Elementos esenciales de seguridad
Los equipos cortados almacenan energía dos veces: en el material y en el sistema hidráulico. Mantenga las manos detrás de las protecciones, utilice sujetadores en lugar de un segundo operador para controlar el material y nunca introduzca la mano en la trayectoria de corte para realizar un corte corto. La cuerda añade sus propios peligros: los extremos cortados pueden latigarse, la torsión almacenada puede soltarse repentinamente y un corte abrasivo produce chispas y polvo que necesitan extracción. La ropa holgada y los guantes cerca de un rodillo medidor giratorio o de un tambor enrollador son una fuente reconocida de lesiones. Bloquee la energía y libere la presión almacenada antes de cambiar cualquier hoja, y mantenga despejada el área detrás de la mesa de salida para que las piezas largas no puedan golpear a nadie.
Conclusión clave: medir el estado del rodillo, la holgura de la hoja y la limpieza del aceite hidráulico representan la mayor precisión y confiabilidad que jamás obtendrá de una máquina de corte a medida.
Compra de una máquina de corte a medida: costes, riesgos y comprobaciones de proveedores
El precio de compra es el número más pequeño en todo el cálculo. El costo real de una máquina de corte a medida es el precio de compra más los desechos, el retrabajo, el tiempo de inactividad, las piezas de repuesto y la mano de obra necesaria para operarla con la precisión que exigen sus clientes. Una máquina que es veinte por ciento más barata pero que tiene la mitad de tolerancia puede costar más en un año en pedidos de más de unos pocos cientos de piezas.
Decida primero a quién le está comprando y qué significa eso para el soporte. Un fabricante controla el diseño, el paquete hidráulico y las piezas de desgaste y, normalmente, puede responder a las preguntas sobre tolerancias con datos de pruebas de su propia planta. Un mayorista comercial puede ofrecer un precio principal más bajo y un catálogo más amplio, pero la respuesta técnica que obtenga puede estar a un paso de las personas que construyen la máquina. Ninguna ruta es automáticamente incorrecta, pero las preguntas que hagas deberían diferir. Solicite al fabricante un informe de prueba del primer artículo sobre un material similar al suyo, las tolerancias mantenidas y la repetibilidad de la máquina durante un turno. A un mayorista, pregunte qué fábrica fabrica la unidad, quién suministra el sistema de control y dónde se almacenan las piezas de repuesto.
Antes de firmar, acuerde una prueba de aceptación. La versión más limpia es simple: envíe su propio material al proveedor, especifique tres longitudes, solicite cincuenta piezas consecutivas por longitud y solicite el informe de desviación con media y rango. Si el proveedor no realiza la prueba, ese silencio es una respuesta. Además de la prueba, fije lo siguiente en el contrato: precios de las piezas de desgaste durante los primeros tres años, entrega de un manual completo de piezas y un diagrama de cableado, horas de capacitación para dos operadores, términos de garantía que incluyen los componentes hidráulicos y el tiempo de respuesta para una visita de servicio.
Finalmente, planifique la integración. Los datos de longitud de corte son más valiosos cuando fluyen hacia la siguiente estación, ya sea una prensa, una unidad cónica o una lista de empaque. Los talleres que registran por separado las longitudes cortadas y las longitudes acabadas durante los primeros tres meses suelen descubrir un desplazamiento sistemático, a menudo de dos a ocho milímetros, que puede compensarse una vez y luego olvidarse. Ese ejercicio de medición única frecuentemente se amortiza mucho antes de que finalice el período de garantía.
Conclusión clave: Exija una prueba del primer artículo de su propio material con un informe de desviación escrito, porque ese único documento revela más sobre un proveedor que cualquier especificación de catálogo.
Preguntas frecuentes sobre máquinas de corte a medida
¿Para qué se utiliza una máquina de corte a medida?
Convierte material continuo en piezas medidas. En láminas y placas, una bobina cortada a medida se desenrolla, nivela y corta los espacios en blanco. En cables metálicos, cables o mangueras, una máquina de corte a medida mide la longitud y produce un extremo preparado y listo para una férula, un casquillo o un terminal.
¿Qué tolerancia de longitud puede tener una máquina de corte a medida?
Aproximadamente, una configuración manual con una sierra abrasiva sostiene más o menos veinte milímetros, un tope mecánico con una cizalla sostiene alrededor de ocho milímetros, una alimentación por codificador con un cortador hidráulico sostiene alrededor de tres milímetros y una alimentación servo con una cizalla giratoria puede sostener alrededor de un milímetro en una tira consistente. La cuerda generalmente se encuentra en el extremo más flojo de ese rango porque la tensión y la torsión afectan la medición.
¿Puede una máquina cortar tanto chapa como cable metálico?
No bien. Las líneas de láminas dependen de tiras planas que pasan por rollos y una cizalla, mientras que las estaciones de cables necesitan control de tensión, una superficie de medición redonda y un cortador que agarra las hebras en lugar de aplanar una banda. Comprar una unidad de compromiso generalmente significa mantener una tolerancia flexible en ambos materiales.
¿Por qué la longitud de mi corte varía de una pieza a otra?
Las causas habituales son la medición del deslizamiento o desgaste del rodillo, tensión inconsistente entre el desenrollador y el cortador, material almacenado en el carrete torcido y desgaste de la hoja que permite que el cable se mueva antes de que se complete el corte. Primero verifique la tensión y la condición de balanceo, ya que esos dos representan la mayor variación.
¿Necesito una máquina aparte para afilar el extremo de la cuerda?
No necesariamente. Las unidades combinadas de corte y ahusamiento realizan ambas operaciones en un ciclo, lo que ahorra manipulación y evita que el extremo se deshilache entre estaciones. Si ya posee un cortador, como segundo paso se puede agregar una unidad independiente de recocido o fusión y ahusamiento.
¿Con qué frecuencia se debe reemplazar la cuchilla o el troquel?
Reemplace o vuelva a afilar cuando la rebaba crezca notablemente, cuando aumente el tiempo de corte o cuando la longitud extendida en una serie de piezas alcance aproximadamente la mitad de la banda de tolerancia. Para una producción de alto rendimiento, eso normalmente significa una inspección programada cada semana en lugar de esperar a que se produzca una falla.
¿Es mejor una cortadora hidráulica que una sierra abrasiva para cables metálicos?
Para trabajos de producción con eslingas, normalmente sí. Un cortador hidráulico corta a temperatura ambiente y deja un extremo más limpio sin daños por calor local en cables galvanizados o con alto contenido de carbono. Una sierra abrasiva sigue siendo útil para diámetros mixtos, piezas únicas y materiales en los que posteriormente se puede eliminar una rebaba.
¿Qué debo comprobar antes de aceptar la entrega?
Realice una prueba de primer artículo con su propio material, mida cincuenta piezas consecutivas por longitud especificada, verifique el informe de desvíos, verifique que las guardas y paradas de emergencia funcionen, confirme que los repuestos y manuales hayan llegado y capacite al menos a dos operadores antes de que el proveedor abandone el sitio.
¿Se puede integrar una máquina de corte a medida con una prensa?
Sí, y muchas veces vale la pena hacerlo. La alimentación de longitudes cortadas directamente a una estación de prensado reduce la doble manipulación y mantiene controlada la condición final. El requisito principal es un amortiguador para que una breve parada en cualquiera de las máquinas no detenga a la otra.
Conclusión clave: la mayoría de los problemas de longitud de corte se remontan al control de tensión y al estado del rodillo de medición, no a la hoja misma.
Explora más
Si está planeando una estación de corte o reemplazando una máquina que ya no mantiene la tolerancia, es útil trabajar hacia atrás desde el ensamblaje terminado. Defina la longitud final, reste los márgenes para ojos y prensado, establezca la tolerancia de corte en aproximadamente un cuarto de la tolerancia de dibujo y solo entonces elija la máquina. Esa secuencia mantiene la decisión en un terreno mensurable y hace que la prueba de aceptación sea sencilla.
Conclusión clave: comience desde el ensamblaje terminado, regrese hasta la longitud de corte y deje que ese número determine las especificaciones de la máquina.
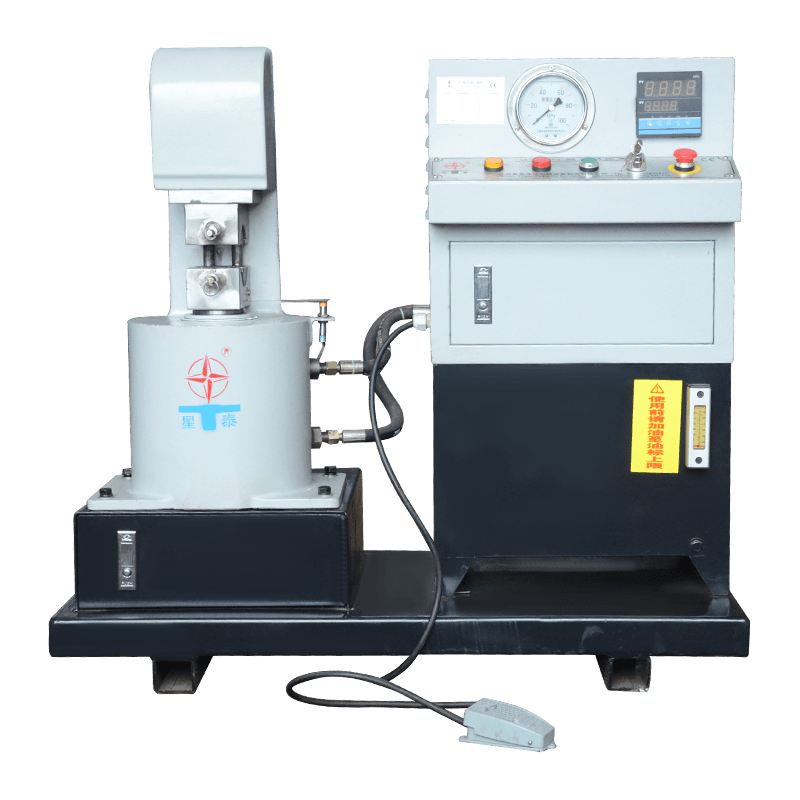
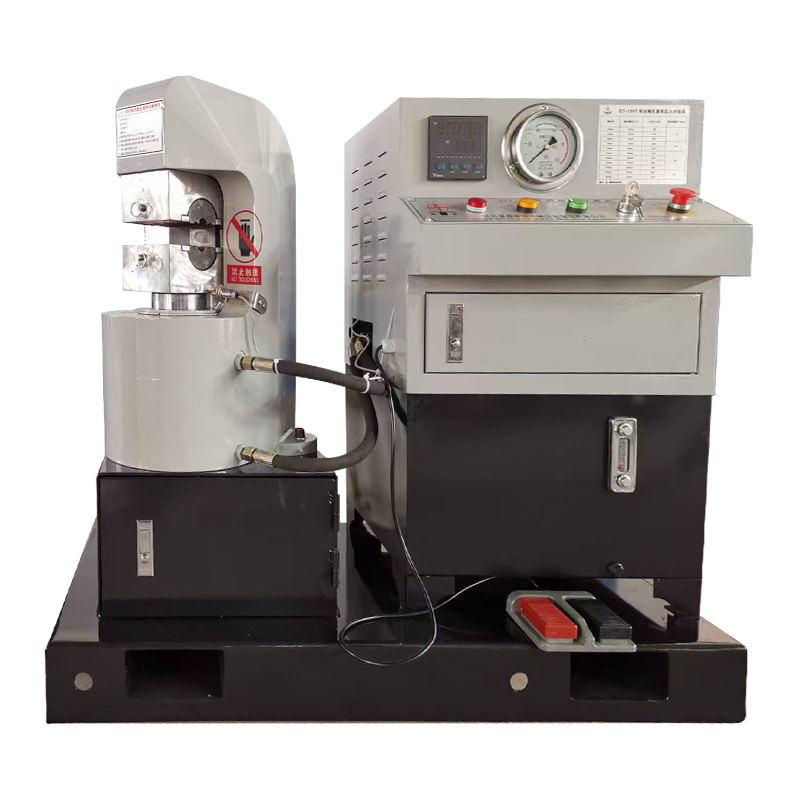
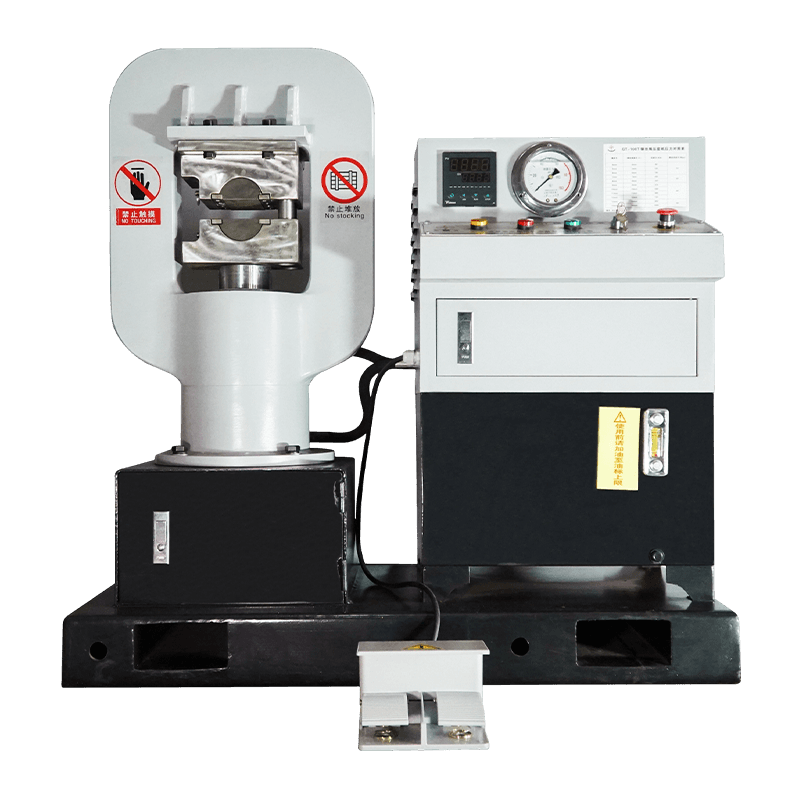
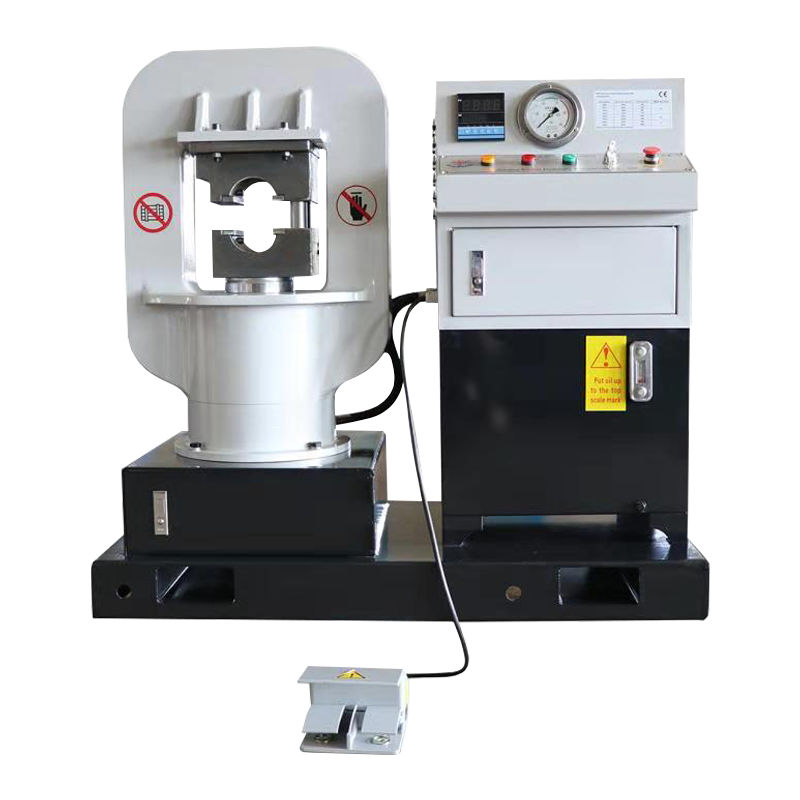
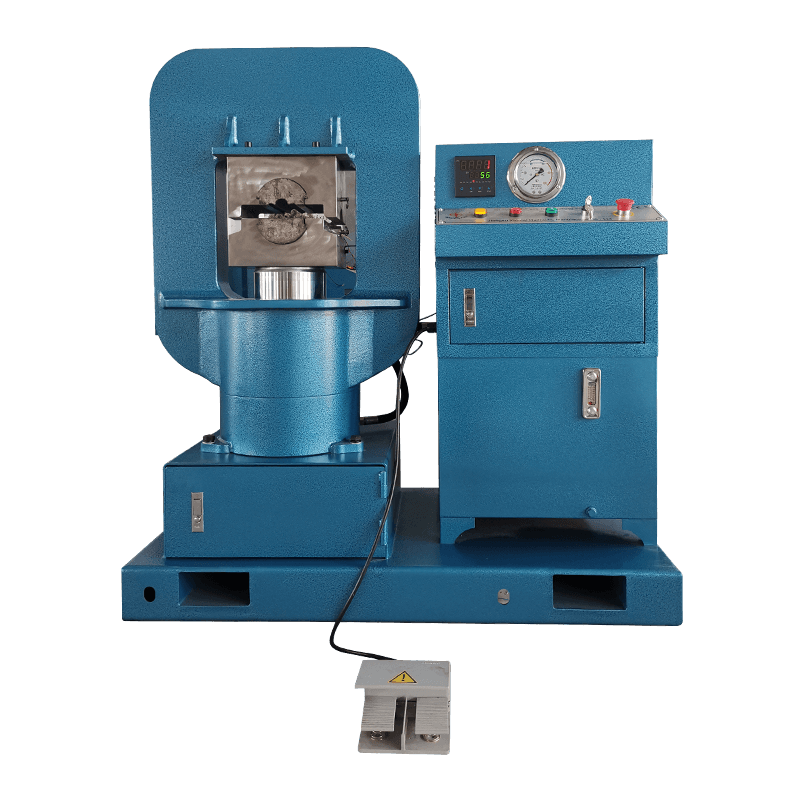
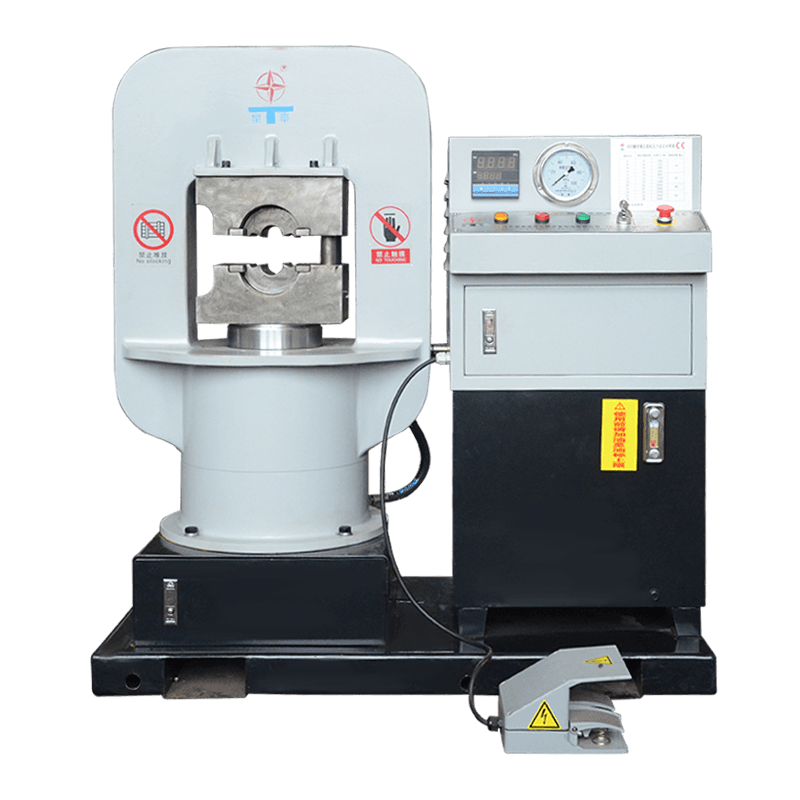
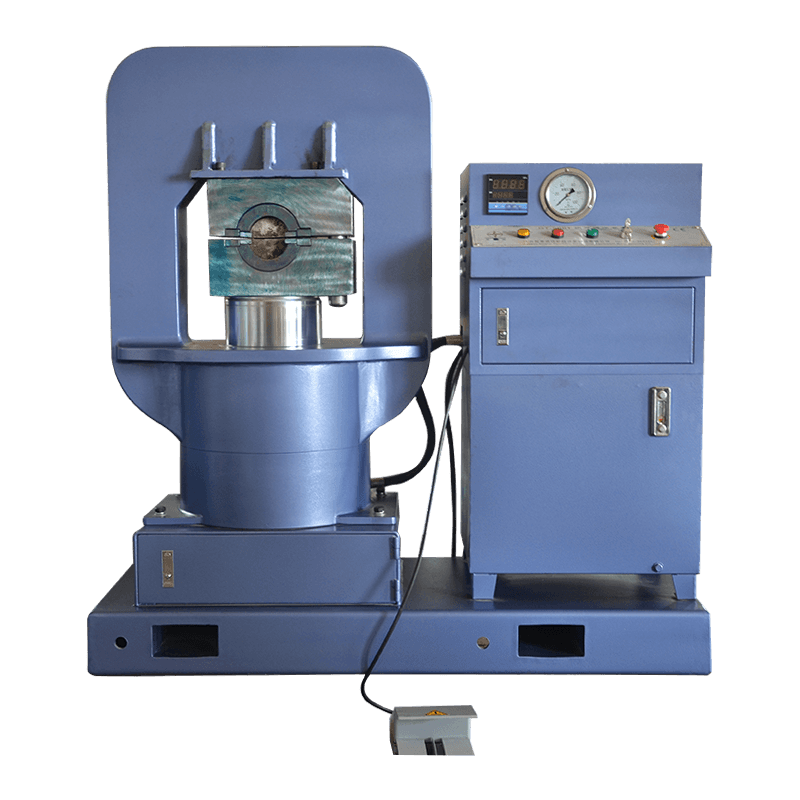
Si necesita equipo hidráulico personalizado o consulta técnica, por favor no dude en ponerse en contacto con el equipo de ventas e ingeniería de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3, Calle Longgang, Carretera Gaogang Port, Ciudad de Taizhou, China.
Derecho de autor © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd.Todos los derechos reservados. Fabricantes de maquinaria hidráulica personalizada Fábrica de venta al por mayor de prensas hidráulicas para cables de acero