 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Portadores de recocido para bobinadores de alambre: tipos, selección y guía de mantenimiento
Un procesador de cables en el sudeste asiático rechazó recientemente casi el 30 por ciento de un lote recocido porque las bobinas se habían pegado y las capas exteriores estaban rayadas sin posibilidad de reparación. El perfil del horno era correcto, la atmósfera protectora era estable y el tiempo del ciclo coincidía con las especificaciones del material. Los fallos no provinieron del tratamiento térmico en sí. Procedían de los soportes de recocido para bobinadores de alambre que sujetaban las bobinas durante el ciclo.
Los soportes de recocido para bobinadoras de alambre no son cajas pasivas que simplemente transportan bobinas al horno. Controlan cuánto contacto hace la superficie del alambre con las estructuras de acero, qué tan libremente circula la atmósfera del horno entre las capas, qué tan uniformemente distribuye el peso la pila y cuánto abuso mecánico experimentan los bordes de la bobina durante la carga y descarga. En el recocido por lotes, el diseño del soporte es una de las variables más directas que una planta puede cambiar para eliminar defectos de adherencia y rayado sin tocar la configuración del horno.
Este artículo explica qué son los portadores de recocido, por qué causan o solucionan los defectos más comunes del recocido por lotes, qué tipos de portadores y materiales están disponibles y cómo seleccionar, integrar y mantener los portadores para que funcionen consistentemente durante años de servicio. También conecta las decisiones del transportista con la línea más amplia de procesamiento de cables, incluidos los equipos de bobinado, devanado y recocido de extremos de cables.
Desde 1992, nuestra empresa ha fabricado equipos de procesamiento de cables de acero, incluidas máquinas de recocido de cables de acero, máquinas bobinadoras, máquinas de prensa hidráulica y accesorios correspondientes, para clientes en más de una docena de países. La guía contenida en este artículo refleja los patrones de campo que hemos observado cuando los procesadores combinan sus líneas de recocido de bobinas con operaciones de recocido final y acabado.
Portadores de recocido para bobinadores de alambre: definición y función en el recocido por lotes
Un portador de recocido es una canasta, bandeja, marco o dispositivo reutilizable que soporta bobinas de alambre durante el recocido por lotes. Mantiene intacta la geometría de la bobina, separa las capas adyacentes para que las superficies de los cables no se suelden entre sí, permite que la atmósfera y el calor del horno lleguen a cada vuelta y hace que la pila sea mecánicamente estable para que pueda ser levantada por una grúa, un empujador o una máquina de carga sin moverse.
En una operación típica de recocido por lotes, el alambre se enrolla en una bobina, se baja sobre un soporte y se apilan dos, tres o cuatro soportes en altura dentro de un horno de campana o un horno de caja. El horno se sella, se purga con nitrógeno o hidrógeno, se calienta hasta la temperatura de recocido, se mantiene durante el tiempo de remojo requerido y luego se enfría de manera controlada. Cada etapa de ese ciclo ejerce fuerzas sobre el cable que el transportista debe gestionar.
El contacto directo entre las capas de la bobina es el problema central. A temperaturas de recocido, las superficies de acero limpias pueden unirse mediante difusión, especialmente bajo la presión de compresión de bobinas apiladas. Un soporte bien diseñado reduce el área de contacto, introduce elementos de separación como placas perforadas o malla de alambre y distribuye el peso muerto de la pila de modo que ninguna capa soporte una carga local excesiva.
Los transportistas también afectan la circulación atmosférica. En el recocido de campana de hidrógeno, por ejemplo, el gas debe fluir a través de la pila de serpentines y eliminar los contaminantes de la superficie. Un portador con un área abierta baja bloquea el flujo, extiende el tiempo del ciclo y crea variaciones locales en la condición del óxido. Un portador con generosas perforaciones, geometría rígida y soportes cuidadosamente colocados le da a la atmósfera un camino predecible alrededor y a través de las bobinas.
Por último, el transportador es una herramienta reutilizable. Debe sobrevivir a cientos de ciclos de calentamiento, enfriamiento y manipulación mecánica sin distorsionarse. Ese requisito impulsa la elección del método y material de construcción, los cuales se examinan más adelante en esta guía.
Lectura relacionada
Defectos por adherencia y rayado: por qué el diseño del portador decide la calidad de la bobina
El pegado es la fusión de superficies de cables adyacentes en puntos de contacto localizados. El rayado es la abrasión mecánica de la superficie del alambre cuando las capas se desplazan entre sí durante el calentamiento, enfriamiento o manipulación del horno. Ambos defectos se encuentran entre los problemas de calidad más frecuentes en el recocido por lotes de alambre y varilla de acero. El objetivo de muchos rediseños de soportes de recocido es precisamente prevenir estos dos defectos.
Los datos que se analizan a continuación provienen de registros de defectos recopilados en varias operaciones de recocido por lotes que procesaron alambre de acero con contenido medio de carbono en soportes apilables. Aunque cada planta tiene su propia combinación de condiciones del horno, calidad de la atmósfera y calidad del material, la distribución de las causas de los defectos sigue patrones notablemente consistentes. En más del 60 por ciento de los casos reportados, la causa raíz involucró al transportista y no al controlador del horno. Agrupamos los informes en cinco categorías de origen de defectos para que los equipos de procesamiento puedan ver dónde las mejoras de los transportistas tienen mayor influencia. El siguiente cuadro muestra cómo se atribuían las causas de los defectos antes de que las plantas optimizaran sus portadores de recocido.
Cuatro de las cinco categorías de defectos del cuadro están directamente relacionadas con el diseño o el estado del transportador. El pegado entre capas de bobinas adyacentes representó la mayor proporción, con un 42 por ciento de los defectos reportados; Esto ocurre cuando la presión y la temperatura de contacto son lo suficientemente altas como para que comience la unión por difusión. Los soportes con superficies planas y continuas le dan al cable menos puntos de contacto pero áreas de contacto más grandes, lo que paradójicamente aumenta el riesgo de que se pegue porque cada punto de contacto soporta una alta presión local. Los soportes perforados con nervaduras de soporte estrechas reducen drásticamente el área de contacto y muestran la mejora más rápida en los rechazos relacionados con el pegado. Los rayones representaron el 26 por ciento y, en la mayoría de los casos, la causa principal fue una superficie de soporte rugosa, rebabas soldadas o una barra de soporte deformada que rozaba contra el cable a medida que la pila se expandía y contraía. La deformación de la bobina al 14 por ciento normalmente se debe a un apilamiento excesivo o al uso de soportes con superficies horizontales desiguales. La decoloración al 11 por ciento normalmente es causada por el flujo de gas bloqueado, que es otro factor relacionado con el portador, ya que el área abierta del portador determina cuánta atmósfera llega al centro de la bobina. El 7 por ciento restante de los defectos se debió a daños en la manipulación durante la transferencia entre el bobinador, el transportador y el horno, lo que nuevamente es un problema de compatibilidad con la geometría del transportador y los accesorios. En términos prácticos, esto significa que una planta podría reducir los defectos totales de recocido a más de la mitad simplemente reemplazando un portador de bandeja sólida por una canasta de bajo contacto y adecuadamente ventilada del mismo tamaño. La mejora no es especulativa; Varios procesadores con los que trabajamos cambiaron solo el soporte y mantuvieron el mismo programa de horno, y sus rechazos de adherencia se redujeron en un orden de magnitud. El matiz importante es que el diseño del transportador debe coincidir con el ancho de la bobina, el diámetro exterior de la bobina y la altura de apilamiento de esa línea específica; un transportador que funcione bien para alambre fino puede ser completamente incorrecto para varillas pesadas. Por lo tanto, cuando una planta informa un aumento repentino en los defectos por rayado, la primera inspección debe ser de las superficies de soporte, no de las temperaturas del horno. La medición periódica de la planitud del soporte y el estado de los bordes de contacto pertenece a la misma rutina de control de calidad que la calibración del termopar del horno.
Tipos comunes de soportes de recocido para bobinas de alambre
Cinco diseños básicos de portadores cubren la mayoría de las aplicaciones de recocido por lotes en la industria del alambre. La elección entre ellos depende del tamaño de la bobina, el peso, la temperatura de recocido, los requisitos de la atmósfera y el equipo de manipulación ya instalado en la planta. La siguiente tabla resume las principales características de cada diseño.
| Tipo de transportista | Construcción | Ventilación | Capacidad de carga | Más adecuado para |
|---|---|---|---|---|
| Soporte de placa de acero perforada | Placa plana con orificios redondos o ranurados, bordes soldados, nervaduras de refuerzo | 30-40% de área abierta | Medio a alto | Recocido de bobinas de uso general con alturas de apilamiento moderadas |
| Cesta de malla de alambre soldado | Suelo y laterales de malla, estructura de alambre soldado, orejetas de elevación opcionales | 50-60% de área abierta | Bajo a medio | Alambre fino, recocido brillante donde el acceso a la atmósfera es crítico |
| Portaestructuras de fundición apilable | Rejilla de hierro fundido o acero fundido resistente al calor con postes de apilamiento integrales | 40-50% de área abierta | Alto | Bobinas de varilla pesada, larga vida útil, ciclos de alta temperatura |
| Portador expandible segmentado | Segmentos ajustables que se bloquean alrededor del diámetro interior de la bobina. | Depende del espacio entre segmentos | Medio | Múltiples tamaños de bobinas con un solo accesorio |
| Porta accesorios personalizado | Fabricado para bobinar el diámetro interior, el diámetro exterior y las dimensiones del horno. | personalizado | personalizado | Geometrías especiales de bobinas y sistemas de carga automatizados. |
Los soportes de placas de acero perforadas son los más comunes porque combinan un bajo coste de fabricación con una buena resistencia estructural. El área abierta se logra con orificios redondos o aberturas ranuradas, generalmente espaciadas para que la placa conserve suficiente rigidez para evitar que se hunda entre los soportes. Estos soportes son un punto de partida sensato para cables de más de 3 mm de diámetro donde el peso de la bobina es significativo.
Las cestas de malla de alambre soldado ofrecen la mayor ventilación y la menor huella de contacto, lo que las hace excelentes para recocido brillante y para alambres finos que se rayan fácilmente. Su principal debilidad es la capacidad de carga limitada: los pisos de malla pueden abultarse bajo pilas pesadas, por lo que generalmente se construyen con un marco periférico y un anillo de soporte central. También necesitan una inspección más frecuente porque las intersecciones de cables individuales pueden aflojarse después de muchos ciclos térmicos.
Los soportes apilables con estructura de fundición son la opción para trabajos pesados. La estructura fundida mantiene su forma a altas temperaturas mejor que las fabricaciones soldadas, y el patrón de rejilla proporciona soporte y ventilación constantes. Inicialmente cuestan más, pero en plantas de alto tonelaje la vida útil más larga generalmente reduce el costo por ciclo de recocido.
Los transportistas segmentados y personalizados tienen propósitos más específicos. Los transportadores segmentados son convenientes para plantas que procesan una amplia gama de diámetros de bobina porque se puede ajustar la misma base en lugar de comprar un transportador separado para cada tamaño. Los accesorios personalizados se justifican cuando el horno de recocido tiene dimensiones inusuales o cuando una máquina de carga automatizada requiere una geometría de soporte precisa.
| Escenarios de aplicación
| Énfasis en la selección
|
Materialeses portadores de recocido: propiedades, temperaturas y economía
La selección del material determina cuánto tiempo un soporte mantiene su forma, cuántas incrustaciones caen sobre el alambre y cuánto cuesta el soporte por ciclo de recocido. La siguiente tabla compara las cinco familias de materiales más utilizadas por los fabricantes y proveedores de transportadores.
| Material | Temperatura máxima continua | Comportamiento de oxidación | Costo relativo | Vida útil esperada |
|---|---|---|---|---|
| Acero al carbono (Q235/A36) | 550-600°C | Escala rápidamente por encima de 550°C | Bajo | 2-4 años en servicio a baja temperatura |
| Bajo-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Incrustación moderada, forma una capa protectora de óxido. | Medio | 4-6 años |
| Acero inoxidable 304 | 800-850°C | Buena resistencia a la oxidación, costo moderado. | Medio-high | 6-8 años |
| Acero inoxidable 310S / 309 | 1000-1050°C | Excelente resistencia a la oxidación a alta temperatura. | Alto | 8-12 años |
| Acero fundido resistente al calor (base Ni-Cr) | 900-1000°C | Excelente estructura fundida que resiste la fluencia. | Alto | 8-12 años |
El acero al carbono resulta atractivo cuando el ciclo de recocido se mantiene por debajo de 600°C. En esas condiciones proporciona resistencia y rigidez adecuadas a un precio de compra bajo. El problema comienza cuando las plantas elevan la temperatura del ciclo o extienden el tiempo de remojo, porque el escalado rápido elimina la sección transversal del material y la escala se descascara en el alambre, causando marcas en la superficie que aparecen después del estirado.
Los aceros de baja aleación resistentes al calor son una mejora común. Cuestan entre un 30 y un 40 por ciento más que el acero al carbono simple, pero duran aproximadamente el doble en el mismo servicio, lo que generalmente los hace más baratos en términos de costo por ciclo. Son el mínimo recomendado para el recocido por lotes por encima de 650 °C.
Los soportes de acero inoxidable, especialmente los grados 304 y 310S, se prefieren cuando se recocen repetidamente grandes paquetes de alambre fino y la calidad de la superficie es la máxima prioridad. El acero inoxidable no forma las mismas incrustaciones sueltas que el acero al carbono, por lo que el riesgo de que se incrusten partículas de incrustaciones en el alambre es mucho menor. El mayor coste del material se justifica por las menores tasas de desperdicio en las líneas de recocido brillante.
Los soportes fundidos resistentes al calor son la solución premium para operaciones que ejecutan ciclos continuos de alta temperatura, como el recocido de alambre inoxidable o alambre de resorte de válvula. Su estructura fundida resiste la fluencia mejor que las láminas soldadas y el diseño de rejilla minimiza los puntos de contacto. Las plantas que funcionan con dos o tres turnos normalmente descubren que los transportistas de fundición amortizan la mayor inversión inicial en dieciocho meses.
Algunos fabricantes también ofrecen soportes de acero al carbono aluminizado. El recubrimiento de aluminio proporciona una protección moderada contra la oxidación entre 600 y 650 °C a un costo menor que el acero inoxidable. El recubrimiento se degrada gradualmente, por lo que es mejor tratar los soportes aluminizados como una opción desechable para bobinas con carga ligera.
Cómo seleccionar portadores de recocido para bobinadoras de alambre
La selección comienza con los datos del proceso, no con un catálogo de productos. Antes de contactar a un fabricante o proveedor, recopile los siguientes parámetros operativos para su línea.
- Diámetro exterior, diámetro interior y altura de la bobina después de enrollarla en la bobinadora.
- Peso de la bobina y peso total máximo de una pila completamente cargada
- Temperatura de recocido, tiempo de remojo y composición de la atmósfera del horno.
- Dimensiones internas del horno y método de carga (grúa, empujador o carro automatizado)
- Uniformidad de calentamiento requerida y desviación de temperatura aceptable dentro de la chimenea.
- Equipos de manipulación y ruta de transferencia desde la bobinadora hasta el transportador y el horno.
- Número de turnos de producción y vida útil del transportista objetivo.
- Presupuesto para la compra inicial versus costo a largo plazo por ciclo de recocido
Una vez definidos estos parámetros, realice la selección en un orden estructurado.
- Defina la pila de bobinas en el peor de los casos: la bobina más pesada, la disposición de apilamiento más alta y el ciclo más caliente que debe sobrevivir el transportador.
- Calcule la presión de contacto en la capa inferior de la bobina usando el peso de la pila dividido por el área total de contacto del soporte.
- Elija un tipo de soporte que limite el área de contacto y al mismo tiempo mantenga estables los bordes de la bobina y evite que se telescopen.
- Verifique que el área abierta del portador coincida con el sistema de atmósfera del calefactor y el caudal de gas requerido.
- Compare los grados de materiales con la temperatura y la atmósfera del ciclo y seleccione el grado con el menor costo por ciclo.
- Confirme la compatibilidad de manejo con ganchos de grúa, horquillas o máquinas de carga existentes.
- Establecer un cronograma de inspección y una estrategia de repuestos con el proveedor antes de procesar el primer lote.
Al comprar soportes de recocido directamente de un fabricante, compruebe si el proveedor produce los soportes a partir de stock de acero certificado, si puede proporcionar certificados de materiales y si ofrece rejillas, barras de soporte y postes de apilamiento de repuesto para su posterior reemplazo. Muchos compradores prefieren obtener transportadores de un solo fabricante que también les suministre sus equipos de bobinado y recocido, porque las tolerancias dimensionales y las recomendaciones de materiales se mantienen consistentes en toda la línea de proceso. Si compra en volumen, un acuerdo mayorista con un fabricante acreditado puede reducir considerablemente el costo unitario. Recuerde que un portaherramientas es una herramienta consumible con una vida finita; Evalúe el precio de compra como costo por ciclo de recocido, no como un gasto de capital único.
Integración de portadores de recocido con equipos de recocido y bobinado de alambre
En una línea moderna de procesamiento de cables, el transportador no está solo. La bobina sale del bobinador de alambre, se transfiere al transportador y luego viaja a través del horno de recocido. El bobinador determina las dimensiones de la bobina, la tensión del bobinado y el estado de la superficie del cable cuando se coloca sobre el soporte. Si el bobinador produce bobinas sueltas o telescópicas, el transportista no puede corregirlo; Si el soporte tiene bordes afilados, incluso una bobina perfectamente enrollada se rayará.
El punto de integración que más importa es la coincidencia dimensional entre el diámetro interior de la bobina y el diámetro del soporte del portador. Una bobina con un diámetro interior de 500 mm debe asentarse sobre un soporte que la sujete por el orificio interior sin presionar contra las envolturas exteriores. El soporte debe diseñarse de modo que la bobina quede sostenida sobre al menos dos anillos, permitiendo que la atmósfera pase a través del orificio durante todo el ciclo.
Al final del paso de recocido, los procesadores de cables metálicos a menudo realizan operaciones adicionales de tratamiento de extremos, como corte, fusión y ahusamiento. En nuestra gama de productos, la máquina de recocido y ahusado de cables metálicos RDQ1011 combina los pasos de recocido y formación de extremos en una sola operación, produciendo un extremo cónico compacto que no se desenreda.
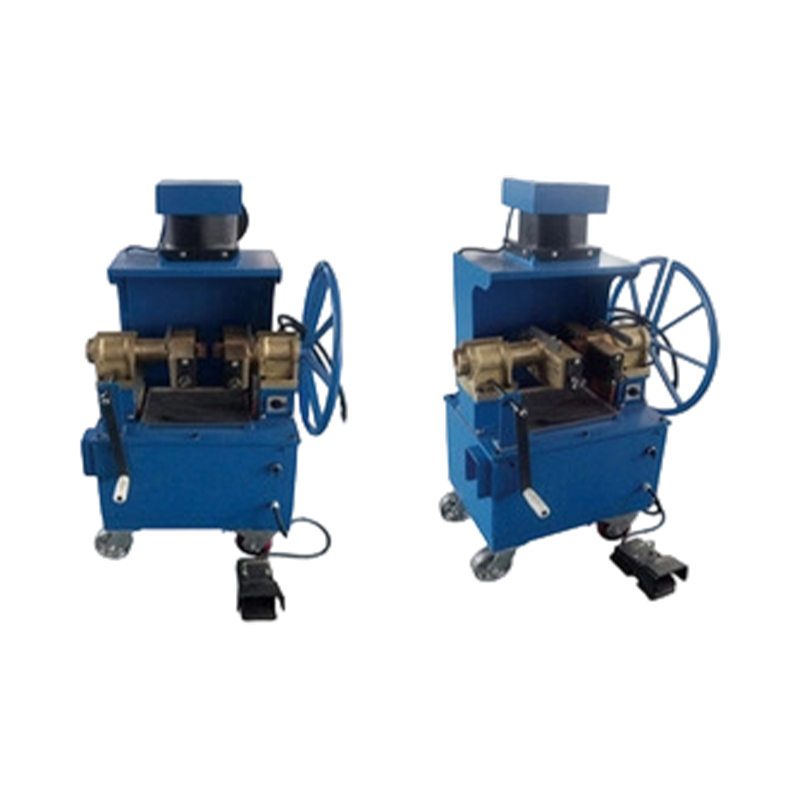 Máquina de recocido y ahusado de cables de acero RDQ-1011 Esta máquina combina recocido y conformado de extremos en un solo paso, produciendo extremos cónicos compactos que no se deshacen. Se adapta a cables de ascensores, minas y grúas, con fácil operación y bajo consumo de energía. Ver producto →
Para el lado de bobinado, la máquina enrolladora de cable metálico XT1600 proporciona un bobinado controlado del cable metálico en carretes o bobinas con tensión ajustable, de modo que la bobina sale del bobinador en una forma limpia y estable y puede transferirse al transportador sin dañar los bordes.
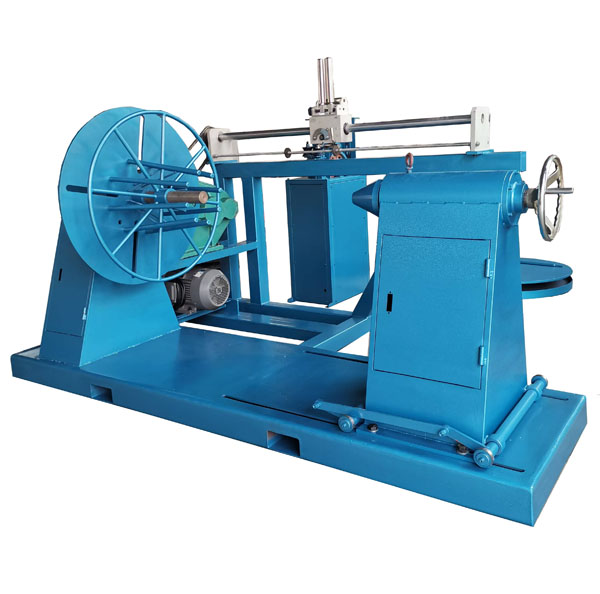 Máquina enrolladora de cable XT-1600 Diseñada para el bobinado controlado de cables metálicos en carretes con tensión ajustable, esta máquina garantiza bobinas limpias y estables para una transferencia segura. Presenta un par elevado, regulación continua de la velocidad y medición precisa de la longitud. Ver producto →
Cuando el programa de producción incluye el recocido por separado de extremos de cables específicos sin recalentar toda la bobina, la máquina de recocido de cables de acero RDQ1010 le brinda al operador una estación de trabajo dedicada para esa tarea, lo que reduce el consumo de energía del horno y acorta la cadena del proceso.
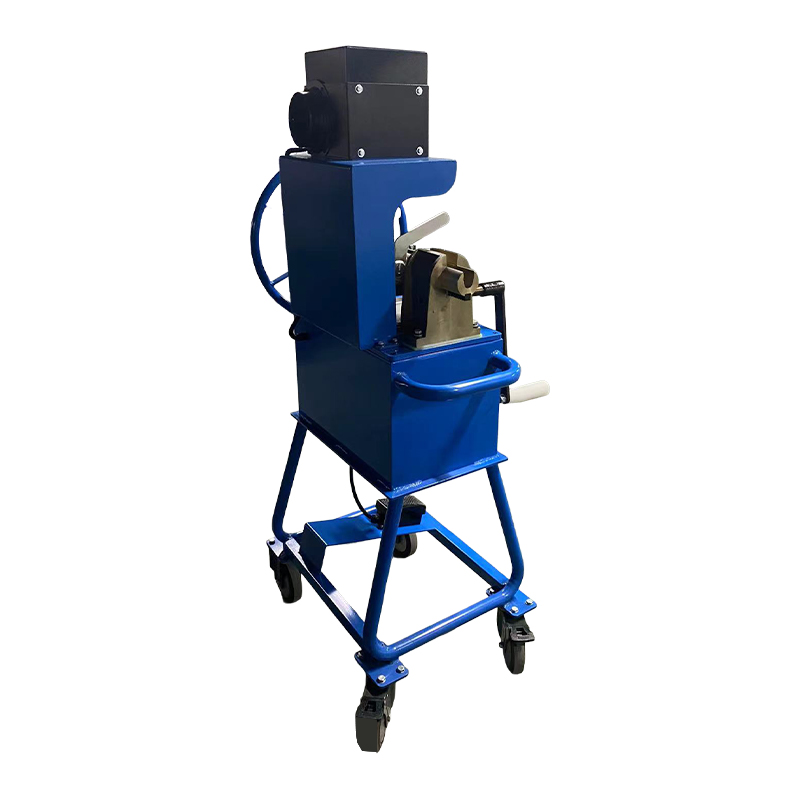 Máquina de recocido de cables de acero RDQ-1010 Esta estación de trabajo de recocido dedicada procesa extremos de cables específicos sin recalentar toda la bobina, lo que reduce el uso de energía del horno y acorta la cadena de proceso. Maneja múltiples dimensiones de cable sin reemplazo de piezas. Ver producto →
Al alinear la selección del transportador con la salida del bobinador y el equipo de acabado, un procesador crea un flujo de material continuo: bobinas estables, transferencia segura, recocido uniforme y geometría final consistente. Ese flujo mejora no sólo la calidad sino también la eficiencia de la mano de obra, porque los operadores dedican menos tiempo a reparar daños en los bordes y reajustar las bobinas.
Lectura relacionada
Mantenimiento y vida útil de los portadores de recocido
Un soporte de recocido bien construido puede durar años, pero sólo si la planta lo inspecciona según un cronograma fijo y repara pequeños daños antes de que se convierta en un problema de calidad. Los soportes descuidados desarrollan rebabas afiladas, placas de soporte combadas y depósitos de incrustaciones pesadas que causan directamente defectos de rayado y decoloración.
La actividad de mantenimiento más importante es la inspección periódica de todas las superficies que tocan el cable. Las rebabas y las salpicaduras de soldadura se deben lijar inmediatamente. Las barras de soporte distorsionadas deben enderezarse o reemplazarse antes de la siguiente carga, porque una barra deformada cambia la distribución de presión a través de la pila de bobinas y aumenta el riesgo de que se peguen.
| Frecuencia | Artículo de inspección | Criterios de aceptación |
|---|---|---|
| Después de cada ciclo | Superficies de contacto de la bobina para acumulación de incrustaciones y rebabas. | Sin protuberancias superiores a 0,5 mm. |
| Mensual | Planitud a lo largo del plano de soporte. | Desviación inferior a 5 mm en todo el ancho del soporte |
| Trimestral | Estado de la soldadura y grietas visibles. | No hay grietas visibles de más de 10 mm. |
| Antes de las campañas de hornos. | Espesor del material en puntos de alta tensión. | Espesor restante al menos 70 por ciento del original. |
Los métodos de limpieza dependen del material. Los soportes de acero al carbono se pueden limpiar con un cepillo de alambre o granallado durante las paradas programadas del horno. Los soportes de acero inoxidable y fundidos resistentes al calor se limpian mejor mediante chorro suave o decapado químico para evitar dañar la capa protectora de óxido. Evite que el agua apague un portador caliente; el choque térmico distorsionará el marco y acortará su vida.
Los trabajos de reparación deben realizarse con material de relleno que coincida con el metal base del soporte. El uso de alambre de soldadura de acero dulce común sobre un soporte resistente al calor crea zonas de baja aleación que se oxidan rápidamente y se convierten en los primeros puntos de falla. Un fabricante confiable puede suministrar la varilla de reparación correcta y también puede volver a mecanizar la superficie de soporte cuando el trabajo de reparación acumulado ha hecho que el soporte esté desigual.
El reemplazo debe realizarse cuando aparece cualquiera de las siguientes condiciones: material adelgazado por debajo del 70 por ciento del espesor original, grietas recurrentes en las soldaduras de soporte de carga, deformación permanente mayor a 5 mm a través del plano de soporte o pérdida de área abierta debido a la acumulación de incrustaciones que no se pueden eliminar mediante limpieza. Operar un soporte desgastado más allá de estos límites pone en riesgo toda la pila de bobinas.
Preguntas frecuentes: Portadores de recocido para bobinadores de alambre
¿Para qué se utiliza un soporte de recocido para bobinadoras de alambre?Soporta y separa bobinas de alambre durante el recocido por lotes, evita que se peguen y raye, permite la circulación de la atmósfera del horno alrededor y a través de la pila de bobinas y estabiliza la pila para levantarla y cargar el horno de forma segura. |
¿Por qué las bobinas de alambre se pegan durante el recocido?A la temperatura de recocido, las superficies de acero limpias en contacto directo pueden unirse mediante difusión. La presión de compresión de las bobinas apiladas aumenta el grado de contacto, por lo que la principal contramedida es reducir el área de contacto a través del diseño del soporte. |
¿De qué material deben estar hechos los soportes de recocido?Para ciclos por debajo de 600°C, el acero al carbono es económico. Para temperaturas más altas, se prefieren acero resistente al calor de baja aleación, acero inoxidable 304 o 310S o aleaciones fundidas resistentes al calor. La elección depende de la temperatura máxima del ciclo, la atmósfera y la vida útil prevista. |
¿Cuántas bobinas se pueden apilar en un soporte de recocido?Esto depende del diseño del soporte, del peso de la bobina y de la altura del horno. Una regla general es mantener la carga de la capa inferior por debajo del límite de fluencia tanto del alambre como del material de soporte; de cuatro a seis bobinas es común para tamaños de alambre medianos. |
¿Cuánto dura un portador de recocido?Los soportes fabricados de acero al carbono suelen durar de dos a cuatro años en servicio a baja temperatura, mientras que los soportes de fundición resistentes al calor pueden durar de ocho a doce años. Las prácticas de limpieza y el cuidado de manipulación son tan importantes como la calidad del material. |
¿Se pueden utilizar soportes de otro proveedor con un horno existente?Sí, siempre que la huella, la altura de apilamiento, el área abierta y la calidad del material coincidan con el horno y el proceso. Un fabricante de buena reputación normalmente solicitará los parámetros del dibujo del horno y de la bobina antes de producir los soportes. |
¿Los portadores de recocido afectan el tiempo del ciclo?De modo significativo. Un portador con área abierta limitada ralentiza el intercambio atmosférico y la transferencia de calor, lo que puede extender el tiempo del ciclo entre un 10 y un 20 por ciento. Los transportadores optimizados reducen la desviación de temperatura dentro de la pila de bobinas y pueden acortar el ciclo sin riesgo para la calidad del producto. |
Reflexiones finales sobre los portadores de recocido para bobinadoras de alambre
Los soportes de recocido son los silenciosos caballos de batalla de la planta de procesamiento de alambre. Ven cada ciclo, absorben cada cambio de temperatura y soportan todo el peso de la pila de bobinas, pero a menudo son el último componente en revisarse cuando aumentan las tasas de defectos. La evidencia del campo es consistente: la geometría del soporte, el material y la condición son la diferencia entre un proceso de recocido estable y uno que produce desechos intermitentes.
Cuando seleccione un transportista, comience a partir de sus propios datos de proceso, incluida la bobina más pesada, el ciclo más caliente, el tipo de atmósfera y la ruta de manipulación desde la bobinadora hasta el horno. Haga coincidir el tipo de transportador y el material con esos números, compre a un fabricante que pueda certificar el material e inspeccione los transportadores en un horario fijo. El costo de un transportador bien diseñado es una pequeña fracción del valor de las bobinas que protege.
Si opera una línea de procesamiento de cables metálicos y necesita equipos para completar la cadena, incluidos bobinado, devanado, recocido, ahusamiento y prensado, nuestra empresa suministra máquinas que están diseñadas para trabajar en conjunto con la misma lógica de producción descrita en este artículo. Puede revisar la gama de productos en este sitio web o comunicarse con nuestro equipo de ingeniería con los parámetros de su bobina y planos del horno.
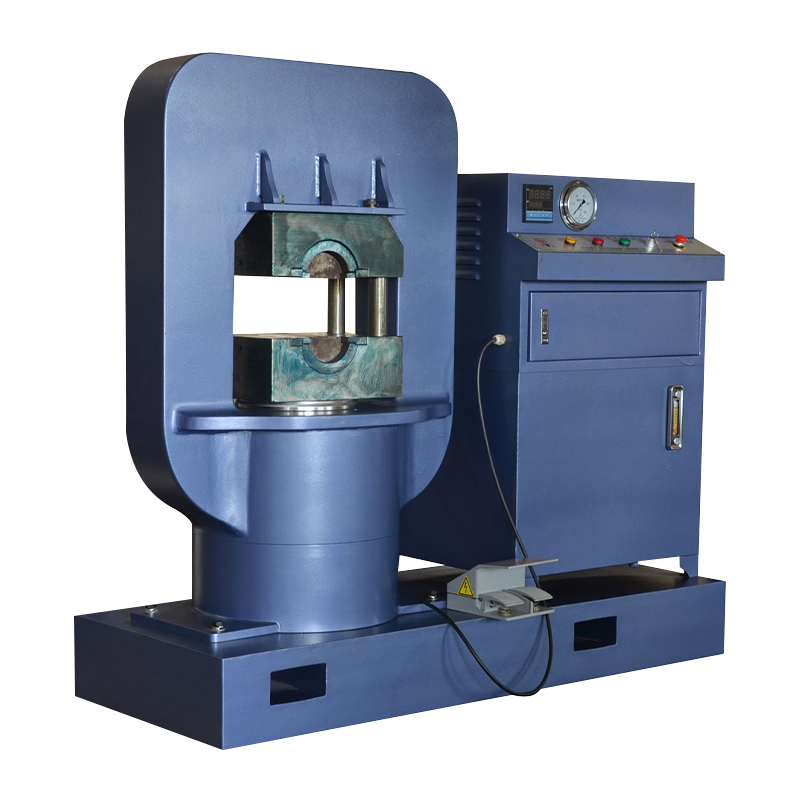
Si necesita equipo hidráulico personalizado o consulta técnica, por favor no dude en ponerse en contacto con el equipo de ventas e ingeniería de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3, Calle Longgang, Carretera Gaogang Port, Ciudad de Taizhou, China.
Derecho de autor © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd.