
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
How to Coil Rope for Storage: Proven Methods to Prevent Kinks and Tangles
Un marinero de cubierta que arroja un cabo de amarre de 60 metros en un montón suelto al final de un turno lo pagará en el siguiente: nudos que separar, torcer para quitar y una serie de curvas rígidas que luchan contra cualquiera que toque la cuerda. La respuesta confiable sobre cómo enrollar cuerda para guardarla se reduce a tres hábitos. Enrolle la cuerda en bucles que cancelen la torsión en lugar de agregarla, bloquee la bobina terminada para que no pueda aflojarse por sí sola y mantenga esa bobina seca, a la sombra y alejada del piso hasta que vuelva a necesitar la cuerda.
Los detalles cambian con el material. Una línea de poliéster trenzada, una cuerda de amarre de nailon de tres hebras y un cable de acero responden de manera diferente al enrollamiento, y cada uno castiga el almacenamiento descuidado a su manera. Esta guía cubre los métodos de bobinado manual que funcionan para cables de fibra y sintéticos, las reglas de bobinado en tambor que se aplican a los cables de acero, los tratamientos de los extremos que evitan que los extremos del cable se desenreden en el estante y las condiciones de almacenamiento que deciden si un cable sale del almacén listo para trabajar o listo para el contenedor de chatarra.
Enrolle para controlar la torsión, bloquee la bobina y guárdela en un lugar seco y sombreado: esos tres hábitos deciden si una cuerda sale del almacenamiento lista para funcionar.
Por qué es importante el método de bobinado que elija
La mayoría de las cuerdas tienen una dirección incorporada. La cuerda tendida de tres hilos se construye a partir de hilos trenzados helicoidalmente alrededor de la línea central de la cuerda, e incluso la cuerda trenzada equilibra la tensión entre su cubierta y su núcleo. Cuando una cuerda tendida se enrolla en bucles simples, cada bucle completo agrega aproximadamente una vuelta completa de torsión en la misma dirección. Cuarenta bucles significan unas cuarenta vueltas acumuladas, y cuando los extremos están libres, esas vueltas tienen que escapar por alguna parte. Aparecen como torceduras, corvejones y bucles que se cierran formando nudos en el momento en que se suelta la cuerda.
El giro no es sólo un problema de manipulación. Una cuerda sintética retorcida ha sido sometida a una tensión excesiva en el punto de torsión y su resistencia de trabajo se reduce a partir de ese punto. En el caso de cables de acero, lo que está en juego es mayor: una torsión desplaza los hilos de forma permanente, y la práctica de aparejo aceptada es cortar la sección dañada y volver a terminar el cable, porque no se puede confiar en un cable de acero retorcido bajo carga. La torsión almacenada en una cuerda también se introduce mal en el hardware y la maquinaria, desde tambores de cabrestante enredados hasta bobinados desiguales en una máquina devanadora.
Esta es la razón por la que existen métodos de bobinado que cancelan la torsión. La bobina en forma de ocho y la bobina superior-inferior alternan la dirección de giro de un bucle a otro, por lo que la cuerda sale del almacenamiento cerca del punto muerto. Por tanto, elegir el método correcto no es una cuestión de costumbre o de apariencia; es la diferencia entre una cuerda que mantiene su geometría y una que memoriza lentamente cada error.
Cada bucle simple agrega torsión, por lo que los métodos que alternan o cancelan esa torsión protegen tanto el manejo de la cuerda como su resistencia nominal.
Cómo enrollar cuerda para almacenamiento: paso a paso
La siguiente secuencia funciona para un personal de muelle, un loft de aparejos o un taller agrícola sin nada más que espacio libre. Se necesitan unos minutos más que meter cuerda en un contenedor, y ese tiempo se amortiza en el primer intento del siguiente trabajo.
- Primero inspeccione y desmenuce la cuerda. Pase toda la longitud por sus manos, busque cortes, abrasión, vidriado o puntos planos, y extienda la cuerda recta para que los giros existentes puedan escapar antes de que comience a enrollarse.
- Retire la torsión residual. Cuelga la cuerda desde un punto alto y deja que el extremo libre gire hasta que se detenga, o camina a lo largo mientras deja que el extremo gire libremente. Almacenar una cuerda retorcida se bloquea durante meses.
- Elija un tamaño de bucle que coincida con el espacio de almacenamiento. Los bucles con una circunferencia de aproximadamente 90 a 180 cm son adecuados para estanterías de taller y tableros perforados. Las bobinas más grandes cuelgan mejor de ganchos anchos, las bobinas más pequeñas caben en contenedores, pero cualquier cosa que esté más apretada que unos 30 cm de diámetro establece una memoria de flexión permanente en una cuerda rígida.
- Bobina con un ligero contragiro para cuerda tendida. A medida que se forma cada bucle, gire la cuerda un cuarto de vuelta entre el pulgar y el índice en la dirección que desenrede el tendido. La cuerda trenzada necesita mucha menos corrección y el método sobre-abajo la reemplaza por completo.
- Mantenga los bucles uniformes. Una bobina con bucles de la misma longitud se coloca plana sobre un estante, cuelga sin un lado pesado y se desenrolla sin luchar.
- Bloquee la bobina. Mantenga los bucles juntos y luego envuelva el extremo de trabajo cómodamente alrededor del centro de la bobina de seis a ocho veces. Pase un trozo del extremo a través de la parte superior de la bobina, dóblelo hacia abajo sobre todo el paquete y apriete la cola. La bobina ahora no puede desenredarse incluso si recibe golpes.
- Guárdelo correctamente. Cuelga la bobina en una clavija redondeada lo suficientemente ancha como para sostenerla o colócala sobre un estante. Nunca deje una bobina bloqueada sobre un piso de concreto, donde la humedad y la arena penetran en las envolturas.
Para cuerdas de más de 80 metros de largo, o para cuerdas rígidas que resisten el enrollado manual, el método en forma de ocho descrito en la siguiente sección generalmente deja menos torsión y se enrolla más rápido que el enrollado en bucle simple.
Inspeccionar, desenroscar, enrollar con torsión controlada, bloquear el paquete y retirar la bobina del suelo: cinco pasos que toman minutos y protegen la vida útil de la cuerda durante meses.
Métodos comunes de enrollado y dónde encaja cada uno
Ninguna bobina se adapta a cada cuerda, longitud y espacio de almacenamiento. Los cinco métodos siguientes cubren la mayoría de situaciones de taller, marinas y de campo, y cada uno gana su lugar por una razón específica.
bobina alpina
Lazos recogidos sobre el hombro y asegurados con vueltas. Rápido de hacer y fácil de transportar, pero agrega torsión a la cuerda tendida. Mejor hasta unos 60 m. bobina de mariposa
Bucles doblados en forma de ocho en el centro. Se lleva cómodamente en la espalda y los hombros y mantiene la torsión baja. Un favorito para cuerdas de escalada y arboristas. Bobina en forma de ocho
Bucles cruzados en forma de ocho entre dos puntos. Excelente control de giro y pago muy rápido. Necesita más espacio para construir. Bobina superior-inferior
Alterna la dirección del bucle para cancelar el giro en líneas largas. Práctica estándar para equipos de muelles, escenarios y eventos que manipulan cuerdas y cables de más de 50 m. Sinnet de cadena
La cuerda está tejida a crochet formando una cadena. Tamaño de almacenamiento más corto y resistente a enredos, pero se debe deshacer completamente antes de su uso.
| Método | control de giro | Longitud práctica | Velocidad de pago | Usuarios típicos |
|---|---|---|---|---|
| Bobina en forma de ocho | Excelente | 20 a 80 metros | muy rapido | Lofts de aparejo, equipos de rescate |
| Bobina superior-inferior | Excelente with practice | 50 m y más | Rápido | Equipos de muelle, escenario y servicios públicos |
| bobina de mariposa | Muy bueno | 30 a 80 metros | Rápido | Escaladores, arbolistas, espeleólogos |
| bobina alpina | Feria | Hasta 60 metros | moderado | Utilidades generales y uso agrícola. |
| Sinnet de cadena | bueno | Líneas cortas a medianas | Lento | Almacenamiento compacto de herramientas y cables. |
Haga coincidir la bobina con la longitud de la cuerda y el espacio de almacenamiento: las bobinas en forma de ocho y superiores ganan en control de torsión, las bobinas alpinas y de mariposa ganan en velocidad y portabilidad.
¿Qué método de bobinado ahorra más tiempo en la redistribución?
Los adjetivos son fáciles, por lo que la siguiente comparación arroja números aproximados sobre la diferencia. El ejercicio es ilustrativo: un manipulador experimentado, una cuerda trenzada de poliéster de 50 metros y un cronómetro. Cada cuerda se almacenó durante dos semanas utilizando un método diferente y luego se cronometró hasta que se desplegó recta y lista para trabajar. Los tiempos variarán según el tipo de cuerda, el tamaño de la bobina y la habilidad del manipulador. El patrón entre las barras, más que los segundos exactos, es lo que se traslada a los talleres reales.
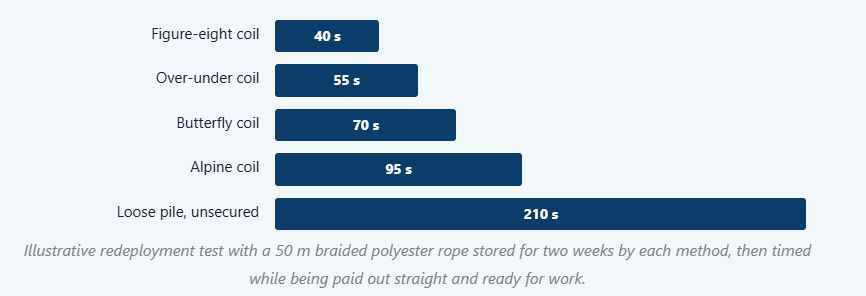
La bobina en forma de ocho se desenrolló más rápido porque sus bucles se cruzan en direcciones alternas, por lo que el giro almacenado en un bucle se cancela en el siguiente. El over-under coil terminó muy cerca por la misma razón, aunque exige más técnica por parte del manejador y generalmente comienza más lento para los principiantes. La bobina de mariposa funcionó bien porque sus bucles plegados también se alternan, pero los pliegues adicionales añaden un poco de tiempo de manipulación. La bobina alpina perdió terreno porque cada bucle gira la cuerda de la misma manera, y dos semanas de almacenamiento le dieron tiempo a ese giro para asentarse en la memoria de la cuerda. La pila suelta no era un método de almacenamiento en absoluto, y su tiempo refleja la clasificación de nudos simples en lugar de desplegar una bobina. Cada nudo que se encuentra en una pila también supone una penalización de fuerza, porque un nudo apretado puede reducir la resistencia de trabajo de una cuerda sintética por un amplio margen, a menudo citado en alrededor de la mitad. Eso significa que la pila no sólo cuesta segundos, sino que cuesta capacidad. En un taller que tira de la cuerda una docena de veces al día, la diferencia entre 40 segundos y 210 segundos se convierte en coste laboral real al cabo de un mes. El mismo patrón se extiende en la industria, donde un cable de alambre de 200 metros enredado en el suelo es un problema de seguridad además de un problema de programación. Ésa es exactamente la razón por la que las operaciones con cables reemplazan el bobinado manual por el bobinado en tambor, que se trata en la siguiente sección. La lección se transfiere directamente: bucles controlados hacia adentro, cuerda controlada hacia afuera.
Las bobinas con cancelación de torsión, como las en forma de ocho, reducen drásticamente el tiempo de redespliegue y evitan la pérdida de fuerza que conlleva los nudos.
Bobinado y almacenamiento de cables de acero de forma industrial
Las reglas de enrollado manual cambian completamente para los cables de acero. Una torsión en una cuerda de fibra es un inconveniente; una torcedura en el cable es un daño estructural permanente, porque los hilos se desplazan y no se pueden volver a colocar en su lugar. La práctica de la industria es cortar cualquier sección doblada y volver a terminar la cuerda, por lo que el método de almacenamiento debe evitar que se formen dobleces en primer lugar.
El enfoque correcto es mantener el cable metálico en carretes y tambores. La cuerda debe permanecer en su carrete original hasta que se necesite, y cuando la cuerda se transfiere entre carretes debe correr de arriba hacia arriba o de abajo hacia abajo. Al enrollar desde la parte superior de un carrete hasta la parte inferior de otro se produce una curvatura inversa en cada vuelta, y las curvaturas inversas son donde la fatiga aparece primero. Los diámetros del tambor y de la polea también son importantes: como regla de trabajo, el diámetro del tambor debe ser al menos veinte veces el diámetro del cable para servicio general y mayor para levantamientos críticos o de ciclo alto. Los carretes deben colocarse sobre soportes o marcos en forma de A separados del piso, cubiertos contra el polvo y la humedad, y rotados ocasionalmente para que el lubricante se redistribuya en lugar de asentarse en las envolturas inferiores.
Para los talleres y almacenes que manipulan cables de grandes longitudes, enrollarlos y desenrollarlos a mano es lento e inseguro, y aquí es donde una máquina enrolladora de cables gana su lugar. Una máquina enrolladora motorizada controla la tensión y la velocidad durante la recogida y el pago, mantiene las envolturas uniformes en todo el tambor y protege tanto el cable como al operador. Los equipos de este tipo son una oferta estándar de un fabricante de procesamiento de cables como Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd., que fabrica equipos de cables hidráulicos desde 1992 y suministra a usuarios en Europa, Asia y más allá.
Máquina enrolladora de cable XT-1600 Una máquina enrolladora motorizada que enrolla y desenrolla cables metálicos con tensión controlada e incluso enrolla, evitando que el cable almacenado se doble o se enrede. Es adecuado para talleres que manipulan cuerdas de longitudes importantes donde el enrollado manual es lento e inseguro. Ver producto →
El cable de acero se almacena en carretes, nunca en bobinas manuales: la tensión controlada, las proporciones correctas del tambor y los soportes de carrete cubiertos evitan que el cable almacenado se doble y se corroa.
Preparación de los extremos de la cuerda antes de enrollarla para su almacenamiento
Los extremos de la cuerda fallan primero durante el almacenamiento. Un extremo de cuerda sintética sin batir se deshilacha formando un cepillo de filamentos, y una cuerda tendida de tres hilos con un extremo suelto puede literalmente desenrollarse hilo por hilo mientras reposa en un estante. Diez minutos de preparación final antes de que la bobina se almacene evitan ambos problemas.
Para cuerdas de fibra y sintéticas, azote cada extremo con hilo para batir o cinta de poliéster, o selle con calor los filamentos de una cuerda totalmente sintética para que se fusionen en una punta dura. El sellado debe penetrar la hebra en lugar de simplemente vidriar la superficie, y la cuerda de fibra natural depende de un batido fuerte porque no se puede derretir.
For wire rope, the ends need mechanical protection before anything else. Seizing wire wound tightly at the cut point stops the strands from springing loose, and for rope that will be terminated after storage, preparation continues with tapering so the strands enter sleeves and terminals cleanly. Annealing a wire rope end relieves stress and tightens the strand structure before the tip is formed, which is why annealing and tapering machines sit alongside presses in any serious rigging workshop. Suppliers such as Xingtai build dedicated machines for each step, from annealing and tapering to cutting and fusing, so the end treatment matches the job instead of being improvised with a grinder.
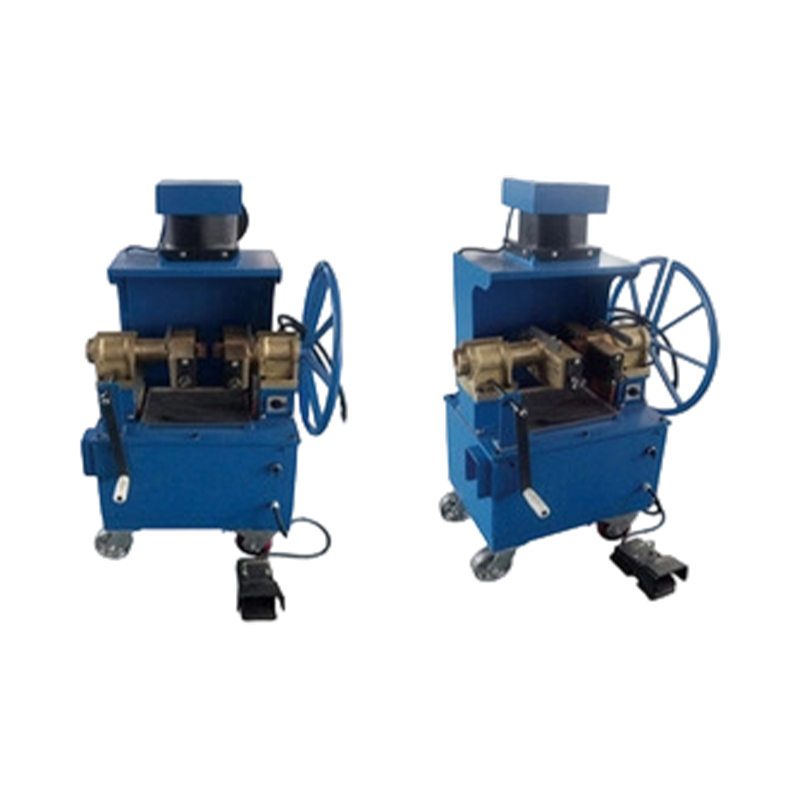 RDQ-1011 Wire Rope Annealing and Tapering Machine This machine anneals and tapers wire rope ends so strands enter sleeves and terminals cleanly after storage. Compact and easy to move, it handles elevator, mine, and crane ropes within its diameter range without part replacement. Ver producto →
Whip or seal fiber rope ends and seize or taper wire rope ends before storage, because an unprotected end will unravel on the shelf.
Storage Conditions That Protect a Coiled Rope
A perfect coil still degrades in the wrong environment. Ultraviolet sunlight embrittles polypropylene and nylon, so coiled rope belongs in a cabinet, a breathable bag, or a shaded rack rather than on an open wall facing a window. Humidity drives mildew into natural fiber rope and corrodes the fittings on synthetic rope, so a dry, ventilated corner beats a damp basement every time. Keep rope away from battery chargers, acids, alkalis, solvents, and paint stores, because chemical contamination can weaken synthetic rope without any visible sign.
Physical storage matters as much as climate. Hang coils on rounded pegs rather than thin sharp hooks, since a narrow hook concentrates bend stress on one point of the rope for months. Keep coils off concrete floors, which wick moisture and carry grit into the wraps. Give each coil enough space that air can move around it, and never stack heavy items on top of stored rope or on a rope storage rack loaded beyond its intent.
Long-term storage needs a schedule. Check stored coils every three to six months, uncoil briefly to relax the rope, and rotate stock so the oldest rope is used first. Before any rope goes back into storage, clean off mud and salt, let it dry naturally away from direct heat, and inspect it again. When a damaged section is found, cut it out rather than storing the problem, and prepare the new end properly before re-coiling. A cutting and tapering machine makes that repair quick and repeatable, which matters when a crew needs the rope back in service the same day.
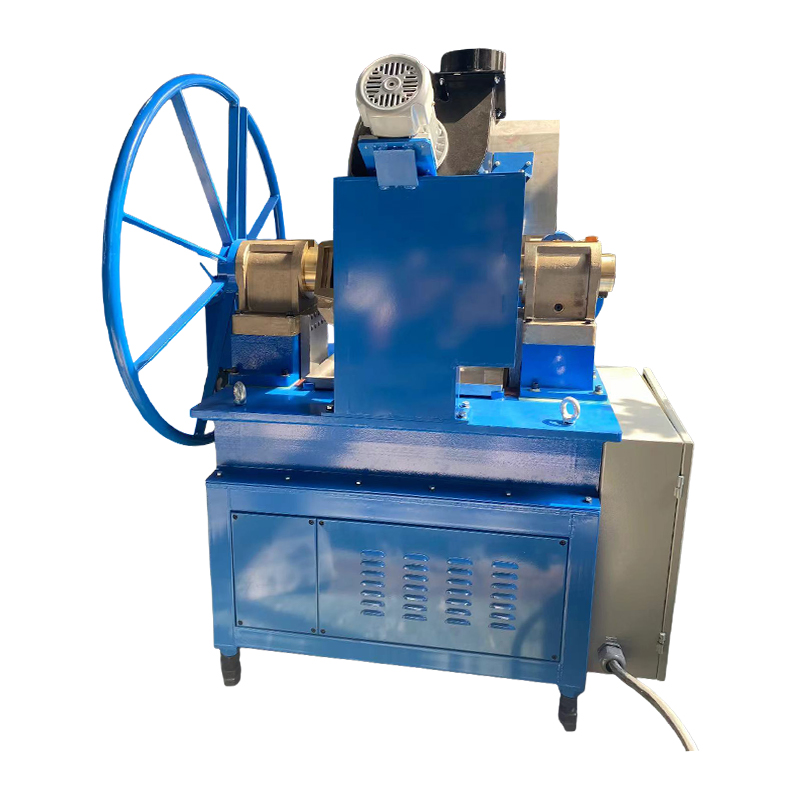 RDQ-1012 Wire Rope Cutting and Tapering Machine A fast-heating cutting and tapering machine for preparing new rope ends after damaged sections are cut out during storage inspections. It produces smooth conical ends and lets crews return rope to service the same day. Ver producto →
Dry, shaded, off the floor, and checked every few months: storage conditions decide rope life as much as the coiling method does.
Application Scenarios and Selection Points
Fiber rope and wire rope share the goal of tidy storage but reach it by different routes, and comparing them side by side makes the selection points obvious.
| Fiber and synthetic rope | Steel wire rope |
|---|---|
| Coiling: alpine, butterfly, or figure-eight hand coils, sized to the shelf or peg. | Winding: rope stays on reels or drums, wound under tension, top to top between reels. |
| Securing: six to eight locking wraps with a bight passed over the coil. | Securing: seizings at cut ends, reel flanges intact, retaining pins in place. |
| Storage: hung on rounded pegs or shelved in bags and bins, off the floor. | Storage: reels on stands or A-frames, covered, rotated periodically. |
| Main risks: twist memory, UV exposure, mildew, chemical contact. | Main risks: kinks that are permanent, corrosion, crushing under load. |
| Selection point: match coil diameter to rope stiffness and shelf depth. | Selection point: match reel width and drum diameter to rope diameter and length. |
When rope volumes grow past what hand labor can handle, the buying decision shifts from coils to equipment. Whether a buyer purchases as an end user, a rigging shop, or a wholesaler stocking consumables, the same selection logic applies: match the machine class to the rope diameters on the shop floor, confirm that ferrules and sleeves are available in matching sizes, and favor a manufacturer with documented quality control and export experience. A supplier that covers the full processing chain, from reeling and annealing to pressing and accessories, also removes the fitting and tolerance risk that comes from mixing machines and consumables from unrelated sources.
Fiber rope wants twist-canceling hand coils, wire rope wants controlled drum winding, and volume decides when to move from hands to machines.
Frequently Asked Questions About Coiling Rope for Storage
What is the best way to coil rope for storage?For most fiber and synthetic rope under about 80 meters, a figure-eight or over-under coil gives the best combination of twist control and pay-out speed. Flake the rope straight first, coil with alternating or counter-twisted loops, lock the bundle with six to eight wrapping turns and a bight passed over the coil, then hang or shelve it dry and shaded. |
Should I coil rope clockwise or counterclockwise?For three-strand laid rope, coil in the direction that matches the lay and add a slight counter-twist to each loop, or simply use the over-under method, which cancels twist automatically regardless of direction. Braided rope has no dominant lay, so either direction works as long as the loops stay even. |
How do I store steel wire rope without kinking it?Keep it on a reel. Wire rope should never be hand coiled into tight loops for storage, because a kink is permanent damage that must be cut out. Wind the rope onto a drum under tension, keep the drum diameter at least about twenty times the rope diameter, store reels on stands off the floor, and cover them against dust and moisture. |
How tight should the wraps around a coiled rope be?Snug, not crushing. The six to eight wrapping turns only have to stop the coil from unwinding, and a bight passed over the top locks them in place. Wrapping hard enough to compress the rope flattens the loops and sets bend memory into stiff rope. |
Can a coiled rope stay in storage for months?Yes, if the coil is locked, dry, shaded, and off the floor. Inspect stored rope every three to six months, uncoil it briefly to relax the loops, and rotate stock so older rope is used first. Any damaged section found during an inspection should be cut out and the end re-prepared before the rope goes back into storage. |
The same three principles answer nearly every storage question: control twist, lock the coil, and manage the environment.
Related Reading and Resources
These pages from the Xingtai site go deeper into the equipment side of rope handling and wire rope processing.
- For a closer look at powered coiling equipment, see what a wire rope rolling machine is used for in industrial take-up and payoff work.
- The machines and accessories referenced in this guide come from Jiangsu Xingtai Hydraulic Manufacturing , a wire rope processing equipment manufacturer established in 1992.
When hand coiling is no longer enough, powered reeling and end-treatment equipment take over, and the resources above show how.
Coiling rope for storage is a small discipline with a disproportionate payoff. A rope that is coiled with controlled twist, locked securely, and kept in a clean, dry, shaded space will pay out fast, hold its rated strength, and last seasons longer than rope dumped in a pile. Start with the figure-eight or over-under method for fiber rope, keep wire rope on reels under proper tension, treat the ends before they ever reach the shelf, and walk the storage area every few months. The rope will repay the attention on the first job after every storage period.
A few disciplined minutes at the end of each job is all that separates a rope that lasts from a rope that gets cut back early.


Si necesita equipo hidráulico personalizado o consulta técnica, por favor no dude en ponerse en contacto con el equipo de ventas e ingeniería de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3, Calle Longgang, Carretera Gaogang Port, Ciudad de Taizhou, China.
Derecho de autor © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd.

