 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Cabezales de bobinado para procesamiento de cables metálicos: tipos, diseño, selección y mantenimiento
Un cabezal de bobinado es el conjunto giratorio que recibe cables metálicos, extremos de alambre recocido o alambrón y los forma en una bobina en espiral estrechamente controlada. Para los fabricantes que producen eslingas de cable metálico, terminaciones de cable o paquetes de bobinado, el cabezal de bobinado es un componente de la línea de producción que soporta carga y define la forma. Un diseño incorrecto puede provocar que la cuerda se tuerza, un diámetro de bobina inconsistente y desechos. Hacerlo bien mejora el tiempo de actividad, la calidad de la producción y la seguridad del operador.
Esta guía explica cómo funcionan los cabezales de bobinado, qué tipos están disponibles, cómo seleccionar el correcto y cómo mantenerlo. Se centra en los equipos de procesamiento de cables metálicos comúnmente utilizados por los fabricantes de cables y eslingas, así como por los operadores de máquinas bobinadoras. Si usted es un fabricante, proveedor o mayorista que evalúa equipos de bobinado, la siguiente información le ayudará a tomar una decisión de compra más informada.
¿Qué es un cabezal enrollador en el procesamiento de cables metálicos?
Un cabezal de bobinado es la parte de una máquina bobinadora o bobinadora que hace girar el cable alrededor de un eje central. Por lo general, incluye un husillo accionado, una plataforma guía, rodillos de alimentación y un collar de formación. La trayectoria del cable está controlada por el ángulo entre el cable entrante y el cabezal giratorio. A medida que la cabeza gira, la cuerda se coloca en bucles adyacentes.
En una máquina enrolladora de cable, el cabezal enrollador funciona con un mecanismo transversal que mueve el cable lateralmente. Esto evita que la cuerda se acumule en un solo lugar. Algunos cabezales de bobinado también incluyen un rodillo de presión que pellizca la cuerda contra el tambor o la capa anterior, asegurando una bobina densa y estable.
El principio de funcionamiento es sencillo: el cable entrante debe entrar a una velocidad constante, mientras que la velocidad de rotación del cabezal y la velocidad de desplazamiento están sincronizadas. Si falla la sincronización, la bobina se afloja, aparecen espacios o la cuerda puede superponerse. Es por eso que la precisión es importante en un cabezal bobinador de producción.
Componentes clave de un cabezal enrollador
- Husillo o eje: transfiere torque al conjunto giratorio.
- Rodillos guía: dirigen la cuerda al paso correcto.
- Formar troqueles o zapatas: dar forma al diámetro del bucle.
- Freno de tensión: mantiene la tensión trasera durante el bobinado.
- Accionamiento transversal: mueve el cable a lo largo del ancho del tambor.
Cada componente afecta la bobina final. Por ejemplo, un rodillo guía desgastado puede crear marcas en la superficie del cable galvanizado. Un eje rígido reduce la vibración y mantiene limpio el borde de la bobina.
Tipos de cabezales bobinadores y aplicaciones comunes
Los cabezales bobinadores se pueden agrupar por su sistema de accionamiento y método de control. Los cabezales manuales son simples y económicos, pero dependen en gran medida de la habilidad del operador. Los cabezales eléctricos son convenientes para embalajes livianos y bobinados en general. Los cabezales hidráulicos proporcionan un alto torque y un control de velocidad más suave para cables pesados. Los cabezales servo añaden retroalimentación de posición y son ideales para líneas de precisión de alta velocidad.
| Tipo | Principio de funcionamiento | Más adecuado para | Capacidad típica |
|---|---|---|---|
| Cabezal de bobinado manual | Husillo de manivela con guías sencillas. | Talleres de reparación de bajo volumen | Bobinas inferiores a 200 kg. |
| Cabezal de bobinado eléctrico | Motor AC accionado con velocidad fija. | Devanado ligero, embalaje | Bobinas de 200-800 kg |
| Cabezal de bobinado hidráulico | Motor hidráulico con control de par. | Producción de cuerdas pesadas y eslingas. | Bobinas de 1 a 10 toneladas |
| Cabezal de bobinado servo | Servomotor con retroalimentación del codificador | Líneas de precisión de alta velocidad | Variable y alta repetibilidad |
Para comparar estas opciones en la práctica, el siguiente cuadro resume cómo los clientes pesan las diferentes características del cabezal de bobinado cuando construyen o actualizan una línea de procesamiento de cables metálicos. Los datos provienen de los comentarios recopilados durante las visitas de puesta en servicio de las máquinas. Refleja el porcentaje de clientes que identificaron una capacidad específica como el principal impulsor de su configuración final. El gráfico no es una especificación de rendimiento; es una visión general de apoyo a las decisiones. Léalo como punto de partida para su propia lista de verificación de selección.
El gráfico muestra que la energía hidráulica es el requisito dominante para la fabricación de eslingas de servicio pesado. Las líneas de corte y ahusamiento de alta velocidad también enfatizan el par hidráulico, pero ponen más peso en la alimentación precisa. Las celdas de recocido y ahusadas prefieren diseños compactos porque el espacio es limitado. Las operaciones generales de bobinado son menos exigentes y a menudo aceptan cabezales de bobinado eléctricos. Los equipos de reparación de campo adoptan cabezales manuales porque son fáciles de reubicar. Este patrón nos dice que el cabezal de bobinado debe adaptarse al proceso, no comprarse como un accesorio genérico. Para un fabricante, seleccionar un cabezal con la curva de par adecuada reduce las sobrecargas del motor. Para un proveedor, ofrecer múltiples opciones de unidades ayuda a los clientes a preparar sus líneas para el futuro. Los marcos rígidos y las superficies guía mecanizadas aparecen como una necesidad común en todas las categorías. Cuando especifique un cabezal de bobinado, piense en el ciclo de trabajo completo, no solo en el diámetro máximo del cable. Un cabezal que satisfaga tanto la fuerza de tracción como la precisión transversal minimizará los defectos de la bobina. Es por eso que nuestro equipo de ingeniería trata el cabezal de bobinado como parte de todo el sistema de bobinado en lugar de como un componente separado.
Cómo elegir un cabezal de bobinado para su línea de producción
La elección de un cabezal de bobinado es una decisión técnica que debe basarse en parámetros mensurables. Comience con el rango de diámetro del cable, porque eso determina el tamaño de los rodillos guía y los troqueles formadores. A continuación, calcule la fuerza de tracción máxima necesaria para la cuerda más pesada que procese. Luego observe la velocidad de la línea y la relación transversal para asegurarse de que el cabezal pueda sincronizarse con su equipo posterior.
| Parámetro | Por qué es importante | Qué comprobar |
|---|---|---|
| Rango de diámetro de cuerda | Determina el rodillo guía y el tamaño del troquel. | Asegúrese de que se cubran los tamaños máximos y mínimos de cuerda. |
| Fuerza de tracción/par | Evita resbalones y calado del motor. | Compare con su condición de cuerda más pesada |
| Velocidad de rotación | Afecta la tasa de producción y la estanqueidad de la bobina. | Coincidir con la velocidad de la línea y la relación transversal |
| Diámetro y ancho de la bobina. | Define el tamaño del paquete para envío y almacenamiento. | Verifique las dimensiones del formador de tambor o bobina |
| Tipo de unidad | Afecta al consumo y control de energía. | Elija eléctrico, hidráulico o servo según el ciclo de trabajo |
Para una línea de cable industrial típica, una tolerancia del diámetro de la bobina de más o menos 2 por ciento es un objetivo inicial razonable. Si su proceso de embalaje está automatizado, es posible que necesite un control más estricto. Considere también la huella del piso. Un cabezal de bobinado compacto con un armario de control independiente puede ahorrar un valioso espacio en un taller existente.
- Compruebe que las superficies de guía estén endurecidas y reemplazables.
- Pregunte por la curva de par del motor, no sólo por la potencia del motor.
- Verifique que el recorrido transversal coincida con el ancho de su tambor.
- Confirme que se incluyan interbloqueos de seguridad para paradas de emergencia.
- Solicite documentación para la carga radial permitida en el husillo.
Cuando trabaje con un fabricante o proveedor, pregunte cómo se prueba el cabezal de bobinado. Un socio acreditado debería poder proporcionar informes dimensionales, certificados de materiales y resultados de pruebas prácticas con el tamaño máximo de cuerda.
Consideraciones sobre la calidad del material y la fabricación de cabezales de bobinado
Un cabezal de bobinado de producción está sujeto a cargas cíclicas continuas, fricción por deslizamiento y golpes ocasionales. Por eso la calidad del material es tan importante como la precisión dimensional. Los marcos de acero de aleación forjado resisten mejor la deflexión que las fabricaciones soldadas del mismo peso. Los rodillos guía con una dureza superficial de HRC 50 a HRC 55 prolongan la vida útil al reducir el desgaste de los hilos del cable.
El tratamiento térmico es otro paso importante. Un husillo debidamente endurecido y revenido puede absorber cargas de torsión sin deformación permanente. Después del mecanizado, el conjunto giratorio debe equilibrarse para evitar vibraciones a alta velocidad. Incluso un pequeño desequilibrio puede hacer que la bobina se desplace y cree capas deficientes.
- Construcción de bastidor de una sola pieza: reduce el aflojamiento de las uniones atornilladas y mejora la rigidez.
- Eje de acero aleado con endurecimiento por inducción: resiste la fatiga torsional.
- Revestimientos de desgaste reemplazables: simplifica el mantenimiento y reduce los costos a largo plazo.
- Ranuras guía mecanizadas con precisión: mantienen estable el recorrido del cable.
En nuestra propia planta de fabricación, los conjuntos de cabezales de bobinado se producen con los mismos principios de alta resistencia que nuestras prensas hidráulicas: construcción de una sola pieza, acero aleado e inspección dimensional estricta. Cada cabezal se verifica con el diámetro del cable y el ancho de la bobina del cliente antes de salir de fábrica.
Mantenimiento del cabezal enrollador y fallas comunes
El mantenimiento de rutina de un cabezal bobinador debe programarse al menos una vez por turno para líneas de alta velocidad y semanalmente para uso moderado. Los elementos principales a inspeccionar son la lubricación, el desgaste de la superficie de la guía, el torque de los pernos y el estado de la correa o el acoplamiento. Un buen mantenimiento alrededor del cabezal también evita que cables sueltos entren en las carcasas de los cojinetes.
| Fallo | Posible causa | Remedio |
|---|---|---|
| El diámetro de la bobina varía a lo largo del tambor. | Tuerca transversal desgastada o plataforma guía desalineada | Ajuste la sincronización transversal y reemplace las piezas desgastadas. |
| La cuerda se tuerce o forma bucles. | Tensión incorrecta o velocidad excesiva del cabezal. | Reducir la velocidad y aumentar la tensión de la espalda. |
| Vibración a alta velocidad | Husillo desequilibrado o montaje flojo | Verifique el equilibrio y vuelva a apretar todos los pernos de fijación. |
| Rayado superficial en cordones exteriores | Rodillo guía rebajado o cascarilla endurecida en matrices | Rectificar o reemplazar los componentes de la guía. |
| Sobrecarga del motor | Agarre del rodamiento o atasco del cable en el collarín de formación | Detenga la línea, elimine atascos e inspeccione los rodamientos. |
Los operadores deben estar capacitados para reconocer los primeros signos de problemas. Un pequeño cambio en el paso de la bobina puede ser una advertencia temprana de desgaste transversal. Se debe investigar un ruido inusual proveniente de la zona de rodamiento antes de que se convierta en una falla catastrófica. Mantener un libro de registro simple con lecturas de cambios es una forma práctica de controlar el estado del cabezal de bobinado.
Preguntas frecuentes sobre los cabezales de bobinado
¿Cuál es la diferencia entre un cabezal enrollador y un cabezal tendido?
Un cabezal de colocación se utiliza típicamente en molinos de alambrón para formar una varilla sin fin en anillos superpuestos. Un cabezal de bobinado en el procesamiento de cables metálicos suele estar conectado a una máquina bobinadora o receptora y controla el bobinado de una longitud discreta de cable. Ambos crean bobinas en espiral, pero sus requisitos de velocidad, tensión y control del producto difieren.
¿Qué tamaño de cabezal enrollador necesito para un cable de 20 mm?
Para un cable de 20 mm, debe elegir un cabezal de bobinado con un orificio mínimo del husillo mayor que el diámetro del cable y una ranura guía lo suficientemente ancha para pasar el cable suavemente. La fuerza de tracción necesaria depende de la construcción del cable, la untuosidad y la presión de la capa. Como regla general, elija un cabezal clasificado al menos un 25 por ciento por encima de su tensión máxima calculada.
¿Se puede adaptar un cabezal de bobinado a una máquina bobinadora existente?
Sí, en muchos casos se puede adaptar un cabezal de bobinado, siempre que la máquina existente tenga suficiente espacio de montaje y un accionamiento compatible. Deberá verificar la altura del eje, el patrón de bridas y la potencia disponible del motor. La modernización es una forma común de aumentar la capacidad de producción sin reemplazar toda la línea.
¿Cómo evito que la cuerda se tuerza durante el enrollado?
La torsión suele deberse a un equilibrio de tensión incorrecto o a que la cuerda entra en un ángulo demasiado alto. Utilice una guía de pivote que mantenga la cuerda alineada con el centro de la cabeza. Mantenga la contratensión con un freno o motor hidráulico y no exceda la velocidad de rotación recomendada para el diámetro del cable.
¿Con qué frecuencia se debe realizar el mantenimiento a un cabezal bobinador?
El intervalo de servicio depende del uso. Para producción continua, inspeccionar los rodillos guía y rodamientos cada 500 horas de funcionamiento y cambiar la lubricación según la tabla del fabricante. Para uso intermitente, una revisión semanal es suficiente para detectar el desgaste antes de que afecte la calidad de la bobina.
Si trabaja con un proveedor de cabezales de bobinado, solicite un manual de servicio y una lista de piezas de repuesto antes de realizar la compra. Eso ayuda a su equipo de mantenimiento a planificar el inventario y reducir el tiempo de inactividad.
Soluciones de cabezales de bobinado de un fabricante confiable
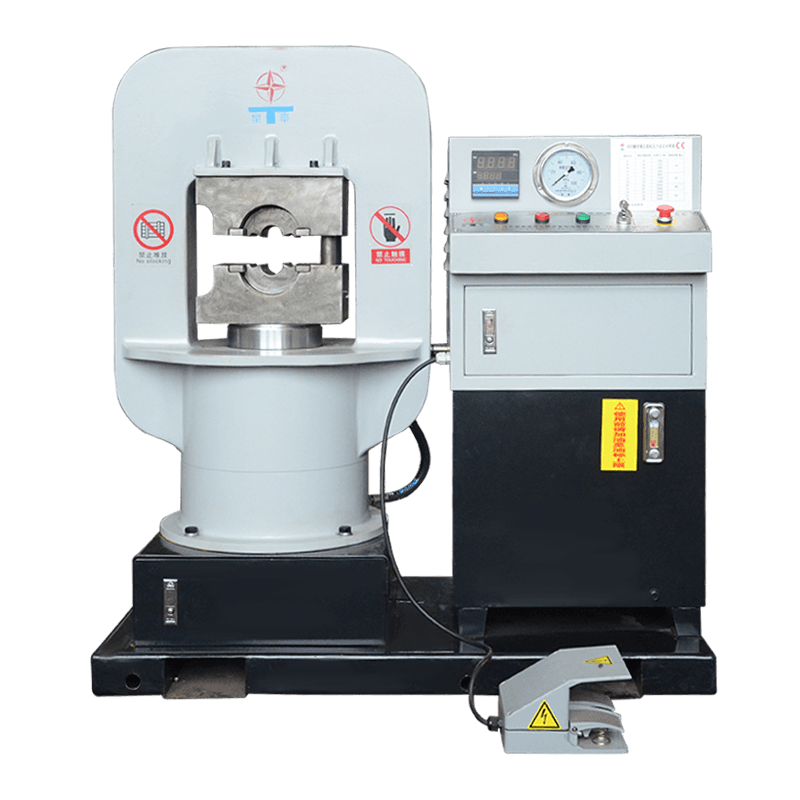
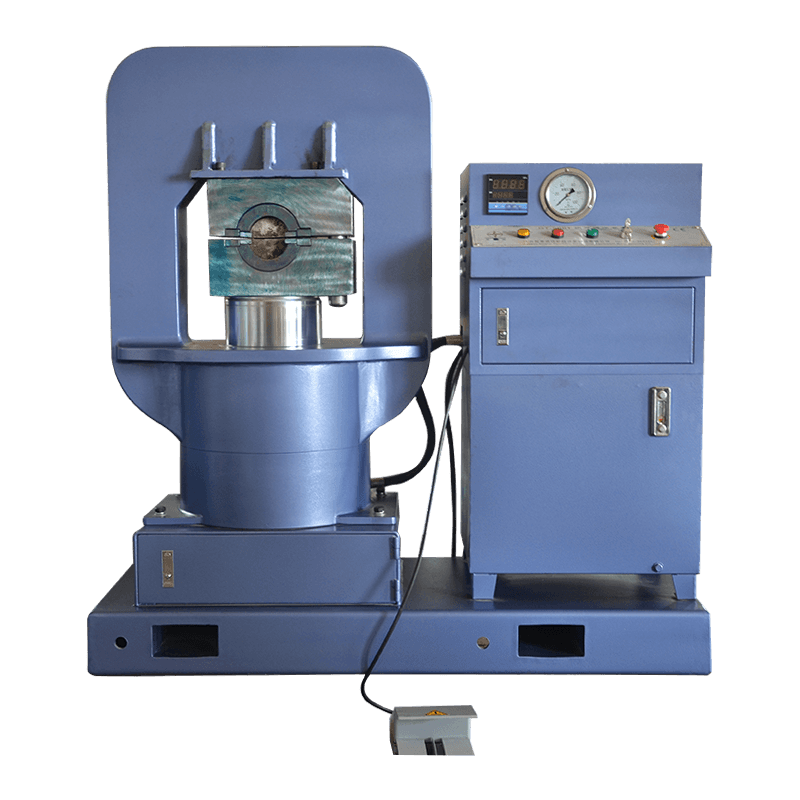
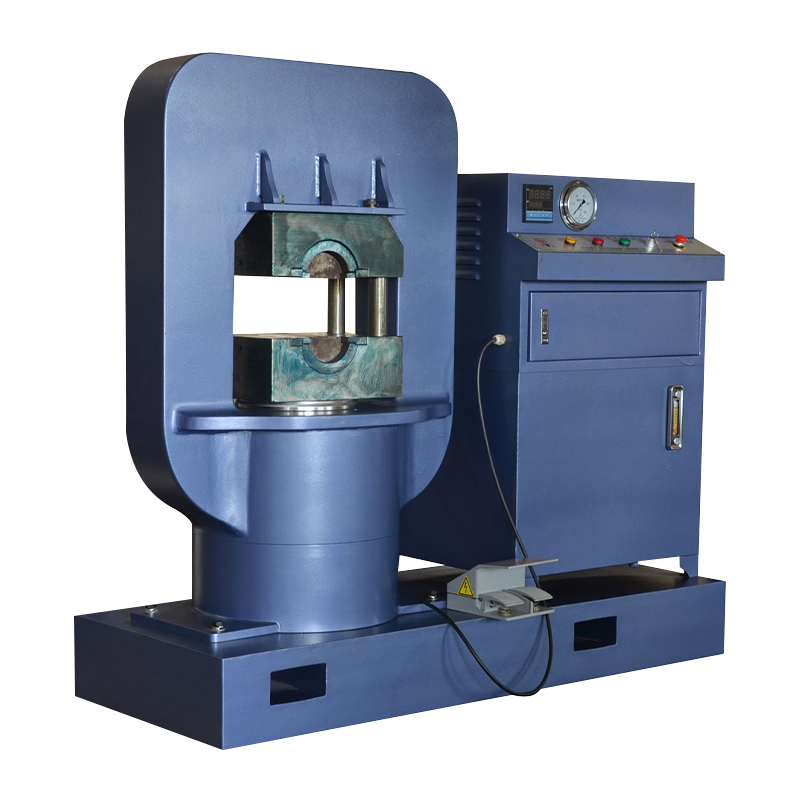
Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. ha estado produciendo equipos de procesamiento de cables metálicos desde 1992. Nuestra línea de productos incluye prensas hidráulicas para cables metálicos, máquinas de recocido y ahusamiento, y la máquina enrolladora de cables metálicos XT1600, que integra un robusto cabezal de bobinado con control de tensión ajustable. El XT1600 está diseñado para fabricantes que necesitan bobinas constantes y repetibles sin dañar la superficie del cable.
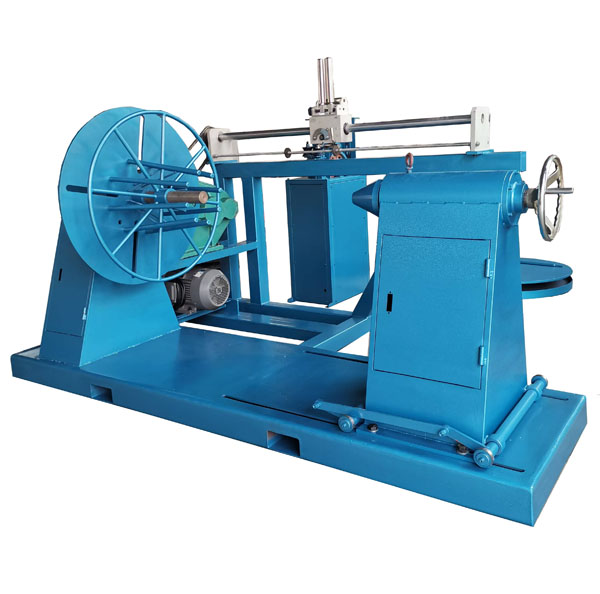 Máquina enrolladora de cable metálico XT-1600 para enrollar y desenrollar Esta máquina bobinadora ofrece tensión ajustable y control de velocidad continuo para producir bobinas estables y repetibles sin dañar la superficie, lo que la convierte en una opción práctica para los fabricantes que necesitan un bobinado y separación de cables confiable. Ver producto →
Como fabricante y proveedor directo, ofrecemos soluciones completas para talleres de cuerdas, fabricantes de eslingas y mayoristas industriales. Exportamos a más de diez países y podemos proporcionar rodillos guía personalizados, configuraciones de par hidráulico y enclavamientos de seguridad para las dimensiones específicas de su bobina.
Si desea comparar sistemas, comience con nuestro máquina laminadora de cable descripción general. También puedes leer nuestro artículo sobre para qué se utiliza una máquina enrolladora de cables para ver cómo una línea de bobinado encaja en un proceso de producción completo.
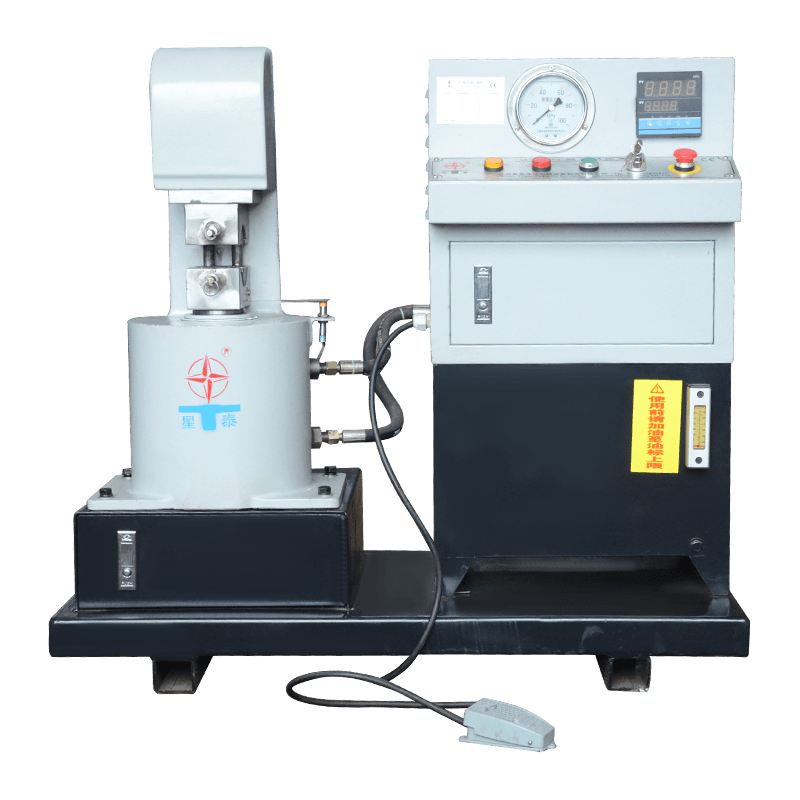
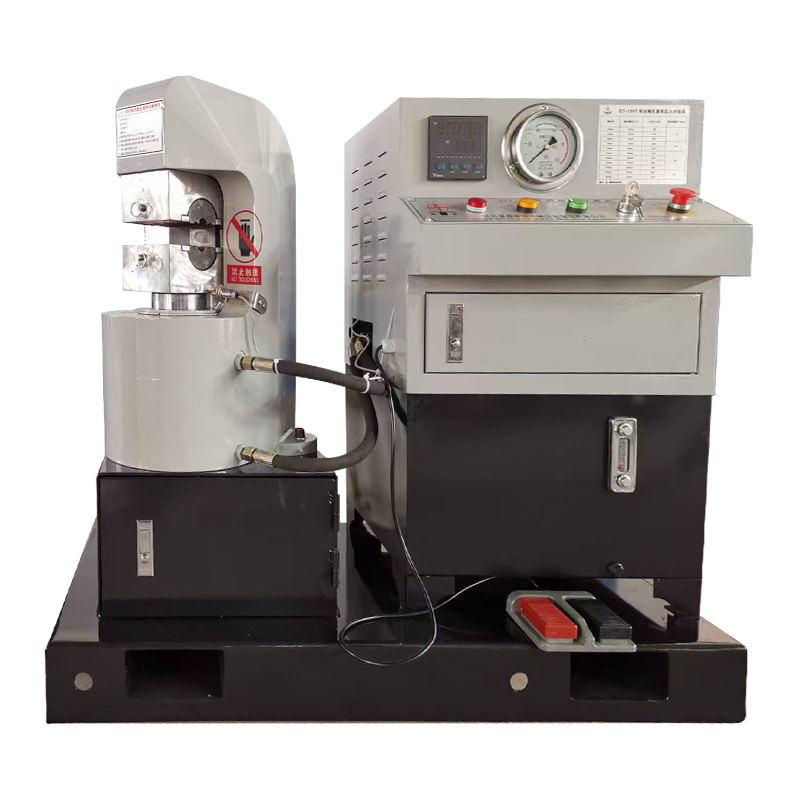
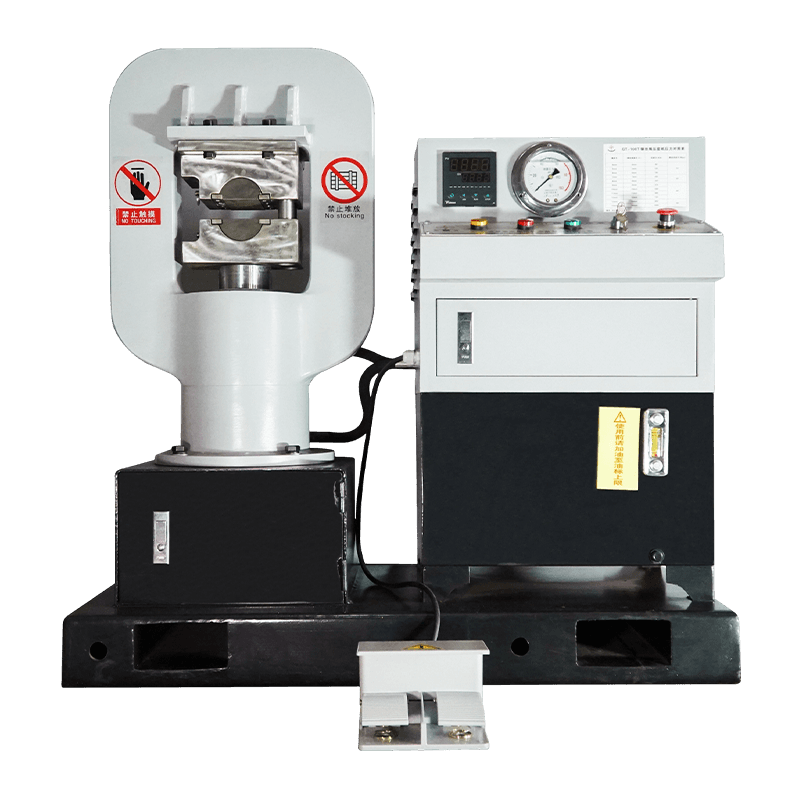
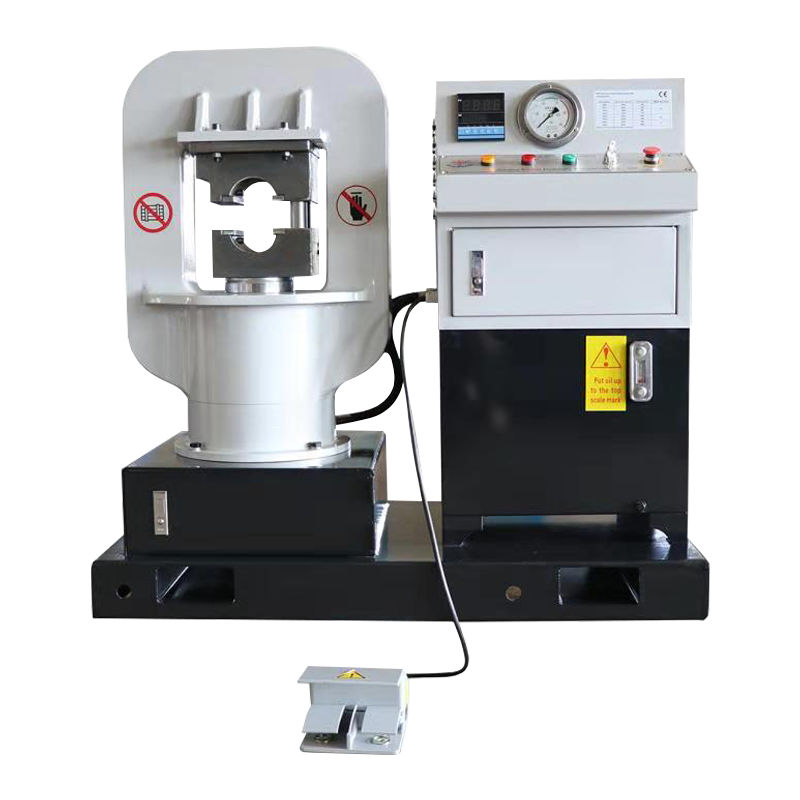
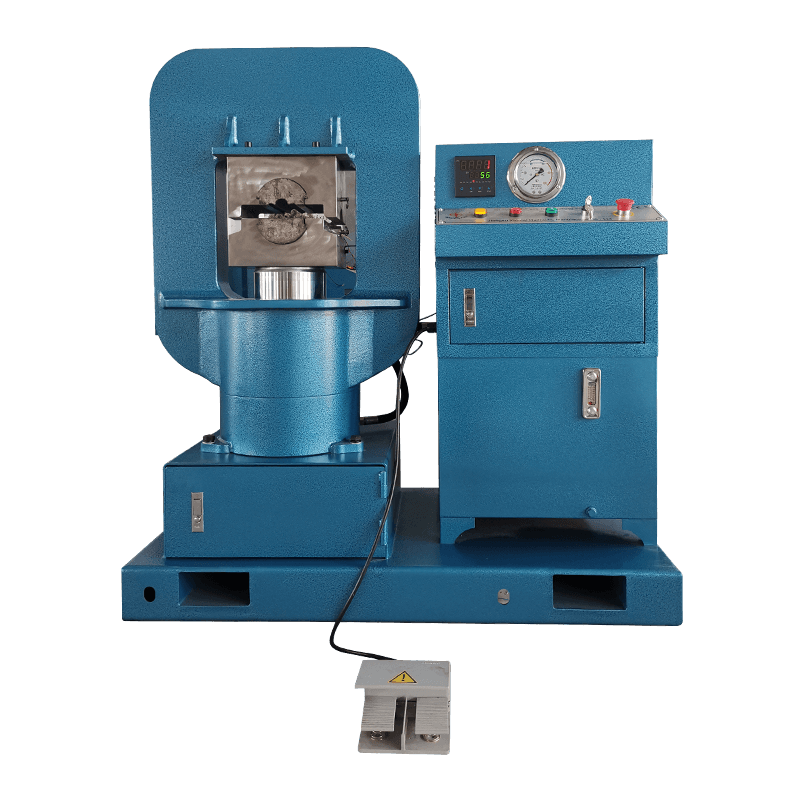
Si necesita equipo hidráulico personalizado o consulta técnica, por favor no dude en ponerse en contacto con el equipo de ventas e ingeniería de Xingtai.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3, Calle Longgang, Carretera Gaogang Port, Ciudad de Taizhou, China.
Derecho de autor © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd.Todos los derechos reservados. Fabricantes de maquinaria hidráulica personalizada Fábrica de venta al por mayor de prensas hidráulicas para cables de acero